

Wenn sich ein Filter zu schnell füllt oder Feinstaub durchlässt, liegt das Problem fast immer im Medium. Das Vlies im Herzen des Filters entscheidet darüber, wie viele Partikel aufgefangen werden, wie viel Luft oder Flüssigkeit passieren kann und wie lange das Element hält, bevor es ausgetauscht werden muss. Vliesstoffe dominieren industrielle Filtermedien, da sie auf den gewünschten Faserdurchmesser, die Porengröße, die Dicke und das Flächengewicht abgestimmt werden können. Diese Abstimmbarkeit ermöglicht es einem Hersteller, die Filtrationseffizienz gegen den Druckabfall für eine bestimmte Verwendung abzuwägen, von der Kompressoransaugluft bis zum Prozesswasser in einer Getränkefabrik.
Warum Vliesstoffe eine natürliche Ergänzung für Filtermedien sind
Vliesstoffe entstehen, indem lose Fasern mithilfe mechanischer, thermischer oder chemischer Verfahren zu einer Folie verbunden werden. Da die Fasern nicht zu Garnen verwoben sind, bilden sie ein gewundenes, dreidimensionales Porennetzwerk. Partikel werden durch Sieben, Trägheitsaufprall, Abfangen oder Diffusion aufgefangen, und jeder Mechanismus kann durch Anpassen der Fasergröße, der Vliesdichte und der Dicke gefördert werden. Aus diesem Grund können zwei Filtermedien aus demselben Polymer völlig unterschiedliche Leistungen erbringen: Die Struktur ist konstruiert und nicht vom Rohmaterial übernommen.
Der Faserdurchmesser ist die einflussreichste Variable für die Filterleistung. Feine Fasern im Bereich von 1–3 µm fangen Partikel im Submikronbereich effizient ein; Gröbere Fasern zwischen 20 und 40 µm halten den Druckabfall gering und sorgen für Tiefenbelastung. Aus diesem Grund kombinieren viele Filterprodukte bewusst grobe und feine Schichten in einer Gradientenstruktur, die große Partikel zuerst entfernt und die feine Schicht vor vorzeitiger Verstopfung schützt.
Vier Parameter definieren praktisch einen Filtergrad:
| Parameter | Typischer Bereich | Auswirkung auf die Filterleistung |
|---|---|---|
| Faserdurchmesser | 1–40 µm | Kleinere Fasern erhöhen die Einfangeffizienz |
| Porosität | 60–90 % | Eine höhere Porosität verringert den Druckabfall |
| Flächengewicht | 30–1000 g/m² | Höheres Gewicht erhöht die Schmutzaufnahmekapazität |
| Dicke | 0,2–10 mm | Eine größere Dicke verbessert die Tiefenfiltration |
Diese Zahlen sind nicht unabhängig. Erhöhen Sie das Flächengewicht und die Effizienz steigt, aber es folgt ein Druckabfall. Beim Produktdesign geht es darum, die Kombination zu finden, die den Filtrationsstandard mit den niedrigsten Energiekosten erfüllt.
Hauptanwendungen von Vliesfiltermedien
Vliesfiltermedien bedienen vier Filtersegmente mit hohem Volumen. Jedes stellt unterschiedliche Anforderungen an die Medien, aber alle basieren auf der gleichen Fähigkeit zur Feinabstimmung der Porenstruktur:
- Luftfiltration: HVAC-Vorfilter und Endfilter, Reinraumdecken, Staubsammelbeutel, Gasturbinen-Ansaugfilter und tragbare Luftreiniger.
- Automobilfiltration: Motoransaugluftfilter, Innenraumluftfilter, Kraftstofffilter und Schmierölfilter, die Faltbarkeit und thermische Stabilität erfordern.
- Flüssigkeitsfiltration: Trinkwasser, industrielle Prozessflüssigkeiten, Lebensmittel und Getränke, Kühlmittel für die Metallbearbeitung und chemische Bäder.
- Gesundheitswesen und Sicherheit: OP-Masken, Atemschutzmasken, Anästhesiefilter und Filterschichten in medizinischen Einweggeräten.
In jedem Segment gilt der gleiche Balanceakt: ein Medium, das dicht genug ist, um die Effizienzziele zu erreichen, aber offen genug, um einen akzeptablen Durchfluss zu ermöglichen. Vliesstoffe vermeiden den schlimmsten Kompromiss durch Gradientenstrukturen und Verbundstoffe, weshalb sie bei plissierten Paneelen, Patronenfiltern und Flüssigkeitsfilterplatten immer mehr an Bedeutung gewinnen.
Wie Vliesfiltermedien hergestellt werden
Sechs Produktionsmethoden decken nahezu den gesamten Filtermedienmarkt ab. Jedes erzeugt eine andere Porengeometrie und jedes hat einen natürlichen Anwendungsbereich.
Kardieren und Nadelstanzen
Beim Kardieren werden die Fasern geöffnet und zu einem gleichmäßigen Vlies ausgerichtet, und beim Nadelstanzen wird dieses Vlies mechanisch verwickelt. Der resultierende Filz hat eine voluminöse, offene Struktur mit hoher Durchlässigkeit und hohem Schmutzaufnahmevermögen. Genadelter Filterfilz ist Standard in der Staubabsaugung, in Hydrauliksystemen und in Staubsaugern. Da Polyester, Polypropylen, Nylon und flammhemmende Fasern verarbeitet werden können, decken die Medien ein breites Spektrum an thermischen und chemischen Belastungen ab. A Produktionslinie für Nadelfilz ist in der Regel die erste Wahl, wenn es auf mechanische Festigkeit und Lebensdauer ankommt.
 Lieferant von Nadelfilz-Produktionslinien | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Nadelfilz-Produktionslinien in China. Breite ≤8500mm, 100–... Produkt anzeigen →
Airlaying
Eine Airlay-Maschine suspendiert Fasern in einem Luftstrom und legt sie zufällig auf einem Formförderer ab. Die resultierende Bahn ist isotrop und luftig, ohne bevorzugte Faserrichtung. Diese Struktur macht Airlaid-Medien dort effektiv, wo Verunreinigungen in der Masse absorbiert und nicht an der Oberfläche festgehalten werden müssen: Ölsorbentien, Industrietücher, Kühlmittelfilter und Vorfilterschichten, die nachgeschaltete feinere Medien schützen. Ein Airlay-Maschine für Filtermedien Kann synthetische und natürliche Fasern mit geringer mechanischer Belastung verarbeiten, wodurch die Faserlänge erhalten bleibt und die Medien stark bleiben.
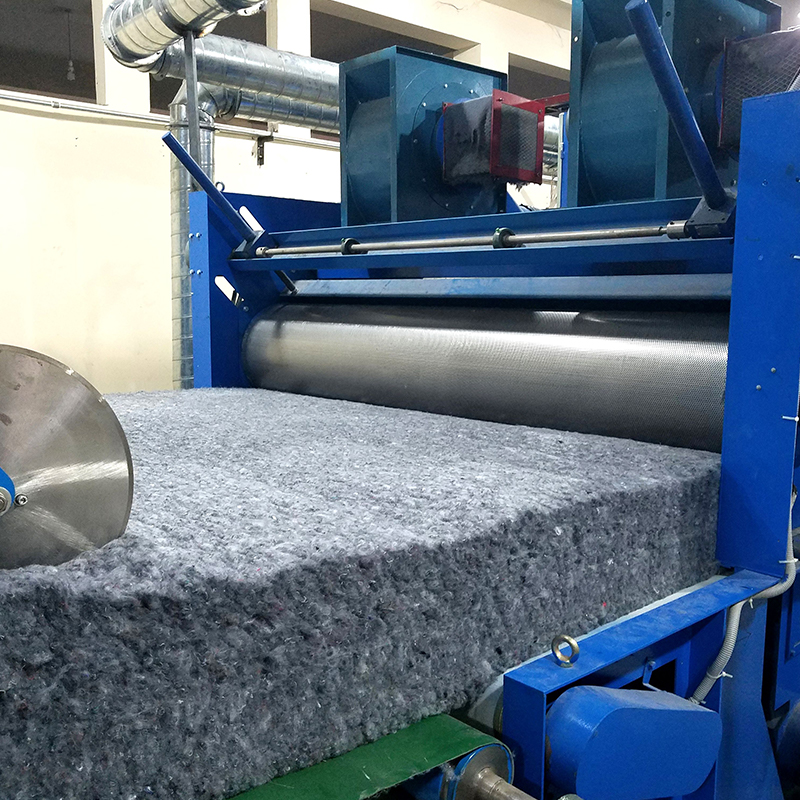 Lieferant von Airlaid-Filzmaschinen und Produktionslinien | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Airlaid-Filzmaschinen und Airlaid-Produktionslinien in China. 800kg/h, ... Produkt anzeigen →
Schmelzgeblasen
Schmelzgeblasen is the method used when maximum fine-particle efficiency is the goal. Polymer pellets are melted, extruded through fine spinnerets, and attenuated by hot air into microfibers with diameters of 1–5 µm. Meltblown media is the core of respirators, HEPA filters, and fine liquid cartridges. Because the layer is relatively fragile, it is usually combined with a spunbond carrier or a needle-punched support in actual filter construction.
Spinnvlies-, Nass gelegt- und laminierte Medien
Spunbond-Medien werden aus Endlosfilamenten hergestellt und bieten Dimensionsstabilität und Festigkeit, aber eine gröbere Porengröße. es erscheint als Faltenträger, Vorfilter oder äußere Schicht eines Verbundmediums. Nassgelegte Medien werden wie Papier aus kurzen, in Wasser suspendierten Fasern geformt und erzeugen die feinen, gleichmäßigen Poren, die für die Flüssigkeitsfiltration erforderlich sind. Durch die Laminierung wird eine feine Schicht mit einem starken Träger verbunden, wodurch eine Verlaufsstruktur entsteht, die die gesamte Filteraufgabe in einer Rolle erledigt.
| Methode | Faserdurchmesser | Rolle der Filterung | Typische Anwendung |
|---|---|---|---|
| Kardierter Nadelstich | 10–40 µm | Tiefenfiltration | Staubsammelbeutel, Hydraulikfilter |
| Airlay | 15–50 µm | Tiefenabsorption | Ölsorbentien, Vorfilter |
| Schmelzgeblasen | 1–5 µm | Feine Aufnahme | Atemschutzgeräte, HEPA, feine Flüssigkeitsfilter |
| Spunbond | 15–40 µm | Unterstützung und Vorfiltration | Faltenunterstützung, äußere Schichten |
| Wetlaid | 0,5–10 µm | Siebung und Feinhaltung | Feine Flüssigkeitsfiltrationsmedien |
| Laminierter Verbundwerkstoff | Variiert je nach Schicht | Gradientenfiltration | Mehrschichtige Filterpatronen |
Geräteentscheidungen, die die Filterqualität bestimmen
Filtermedien tolerieren nur sehr geringe Maschineninkonsistenzen. Ein Streifen in der Bahn wird zu einem Kanal, durch den Partikel den Filter umgehen können. Eine Variation des Flächengewichts führt zu einer Variation der gemessenen Effizienz. Deshalb ist die Ausrüstungskette genauso wichtig wie die Faserrezeptur.
Faservorbereitung und -mischung
Alles beginnt in der Öffnungs- und Mischphase. Wenn das Fasergemisch in ungleichmäßigen Klumpen auf die Karte gelangt, kann der Schaden durch keinen weiteren Schritt behoben werden. Ein großer Kammermischer sammelt und homogenisiert das Faserfutter, was die Gleichmäßigkeit über die gesamte Maschine hinweg direkt verbessert. Was ein Vliesstoff-Großkammermischer leistet besteht im Wesentlichen darin, eine Reihe von Chargen in eine kontinuierliche, konsistente Faserversorgung umzuwandeln.
Füttern und Kardieren
Der Vibrationsförderer ist das letzte Qualitätstor vor der Karde. Es dosiert Fasern mit konstanter Dichte zum Kardeneinzug, sodass die Karde ein Vlies ohne dicke und dünne Zonen produzieren kann. Warum ein Vibrationsförderer aus Vliesstoff wichtig ist Dies wird deutlich, wenn Schwankungen im Flächengewicht als inkonsistente Filterbewertungen auf der fertigen Rolle sichtbar werden. Die Karde selbst bestimmt die Faserausrichtung und die Gleichmäßigkeit der Bahn für den gesamten nachgelagerten Prozess Kardiermaschine für Filtermedien muss mit stabiler Zylinder- und Doffer-Geschwindigkeitsregelung laufen.
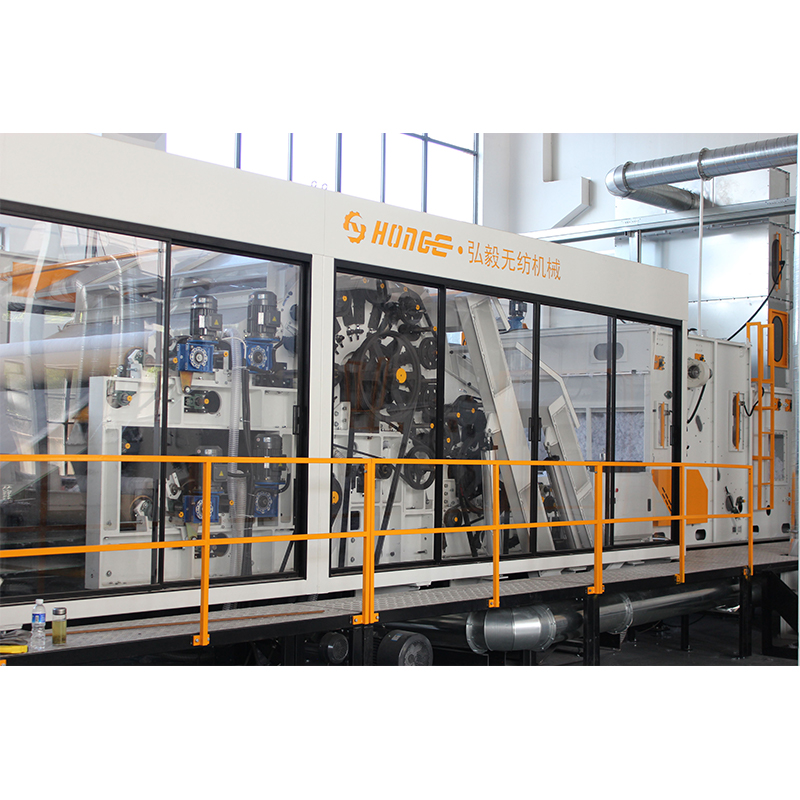 Lieferant und Großhandel für Vlieskardiermaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein chinesischer Lieferant und Hersteller von Vlieskardiermaschinen. Einzel-/Doppelflasche, CE-Zertifikat... Produkt anzeigen →
Kleben, Wickeln und Schlitzen
Durch das Kleben wird die Struktur fixiert, aber die Linie ist erst fertig, wenn das Medium zu einer sauberen, stabilen Rolle wird. Filterhersteller, die nachgelagerte Medien plissieren, verlassen sich auf präzises Aufwickeln und sauberes Schlitzen. Eine zusammengeschobene Rolle oder eine ausgefranste Kante stoppen eine Faltlinie genauso sicher wie ein schlechtes Medienmuster.
Was Sie vor dem Bau einer Filtermedienlinie beachten sollten
Eine Linie für Filtermedien unterscheidet sich von einer Linie für Geotextilien oder Watte. Filterkunden verlangen Testdaten, nicht nur Rollenproben, und sie erwarten eine Reproduzierbarkeit von Charge zu Charge. Überprüfen Sie vor einer Investition die folgenden Punkte:
- Filtrationsstandard und Testpartikelgröße: Das Effizienzziel, z. B. MPPS oder 0,3 µm für HEPA-Medien, bestimmt den Faserdurchmesser und die Struktur, die Sie produzieren müssen.
- Fasersortiment und Chemie: Polyester und Polypropylen decken die meisten Anwendungen ab, aber Nylon, Meta-Aramid und flammhemmende Fasern erweitern Ihren adressierbaren Markt.
- Linienbreite und -geschwindigkeit müssen zu Ihrer nachgeschalteten Falt-, Schlitz- oder Laminierausrüstung passen; Eine schnelle Karde ist kein Vorteil, wenn die Verarbeitung der Engpass ist.
- Flexibilität beim Sortenwechsel: Filterhersteller betreiben selten eine Sorte über einen längeren Zeitraum, daher muss die Linie schnelle Änderungen des Flächengewichts, des Mischungsverhältnisses und der Liniengeschwindigkeit akzeptieren.
Die Herstellung von Vliesfiltermedien ist eine Kette: Öffnen, Mischen, Zuführen, Kardieren, Vliesbildung, Verkleben und Aufwickeln. Jeder Schritt erbt die Fehler des vorherigen. Die Zusammenarbeit mit einem Maschinenlieferanten, der die komplette Kette bereitstellt, reduziert das Integrationsrisiko, da die Maschinen so konzipiert sind, dass sie als ein Prozess laufen. Changshu Hongyi hat in mehr als 20 Jahren Erfahrung mit Vliesstoffmaschinen Nadelfilzlinien, Airlaid-Linien und thermisch gebundene Linien in mehr als 20 Länder geliefert, und diese vollständige Prozessperspektive steht Filtermedienherstellern zur Verfügung, die ihre nächste Linie planen.


