

Das Kardieren ist von Vorteil, wenn Sie dünne, starke und äußerst gleichmäßige Vliese aus Langstapelfasern benötigen. Airlay gewinnt, wenn Sie dicke, voluminöse, richtungsausgewogene Bahnen aus Kurz-, Recycling- oder Mischfasern benötigen. Bei den meisten Kaufentscheidungen zwischen den beiden Verfahren kommt es tatsächlich auf drei Zahlen an: Klammerlänge, Bahngewicht und wie viel Unterschied zwischen der Festigkeit in Maschinenrichtung (MD) und Querrichtung (CD) Ihr Produkt tolerieren kann.
Zwei Beispiele machen dies konkret. Ein Konverter, der Wischtuchsubstrate mit einem Gewicht von 40 g/m² herstellt, benötigt eine nahezu perfekte Gewichtsgleichmäßigkeit und eine hohe Zugfestigkeit entlang der Rolle, weshalb die Kardierung diesen Markt dominiert. Ein Matratzenhersteller, der 800 g/m²-Polsterungen aus wiedergewonnenen Fasern verklebt, benötigt Volumen und gleichmäßigen Halt aus allen Richtungen, weshalb Airlay hier vorherrscht. Zwischen diesen Polen liegen Geotextilien, Einlagen, Isolierungen, Watte, Filze und Automobilakustik. In den folgenden Abschnitten wird erläutert, wie jeder Prozess ein Netz bildet, wo jeder einzelne Punkte erzielt und was überprüft werden muss, bevor Sie eine Ausrüstungsbestellung aufgeben.
Wie der Kardierprozess ein Netz bildet
Das Kardieren ist ein mechanischer Trockenlegeprozess, der von Stapelfaserballen ausgeht. Ein Ballenöffner lockert das Material, ein Mixer mischt die Komponenten und ein Zuführer gibt der Karde eine gleichmäßige Masse. Im Inneren der Karde arbeitet ein großer Zylinder, der mit feiner Drahtbespannung bedeckt ist, gegen Abflachungen und Arbeitsabstreifwalzen, um die Büschel in einzelne Fasern zu trennen und viele Nissen und Verunreinigungen zu entfernen. Die Fasern verlassen die Karde weitgehend parallel zur Maschinenrichtung und werden zu einem kontinuierlichen Vlies verdichtet.
Für Käufer sind drei Konsequenzen von Bedeutung. Erstens führt die Ausrichtung zu einer Festigkeitsanisotropie: Eine nicht gekreuzte kardierte Bahn weist üblicherweise ein MD/CD-Zugverhältnis zwischen 3:1 und 5:1 auf, so dass sie einem Zug in Längsrichtung weitaus besser widersteht als in Breitenrichtung. Zweitens sorgt die mechanische Kontrolle für eine hervorragende Gleichmäßigkeit bei geringen Grammaturen, weshalb beim Kardieren Tücher, medizinische Textilien und Einlagestoffe unter etwa 80 g/m² verwendet werden. Drittens ist beim Kardieren die Faserlänge gefragt: Es werden Fasern von etwa 25 bis 65 mm bevorzugt, sehr kurzes oder sprödes Material führt zu Nissen und Bahnrissen, und eine einzelne Krempelbahn wiegt selten etwa 100 bis 150 g/m², sodass schwere Produkte durch Stapeln von Lagen hergestellt werden müssen.
Fütterungsdisziplin entscheidet über das Ergebnis. Die Karte kann nur so gleichmäßig sein wie die Watte, die sie erhält, daher sind der Öffner, der Mixer und der vorgeschaltete Zuführer kein Zubehör; Sie sind Teil der Webbildungsgenauigkeit selbst.
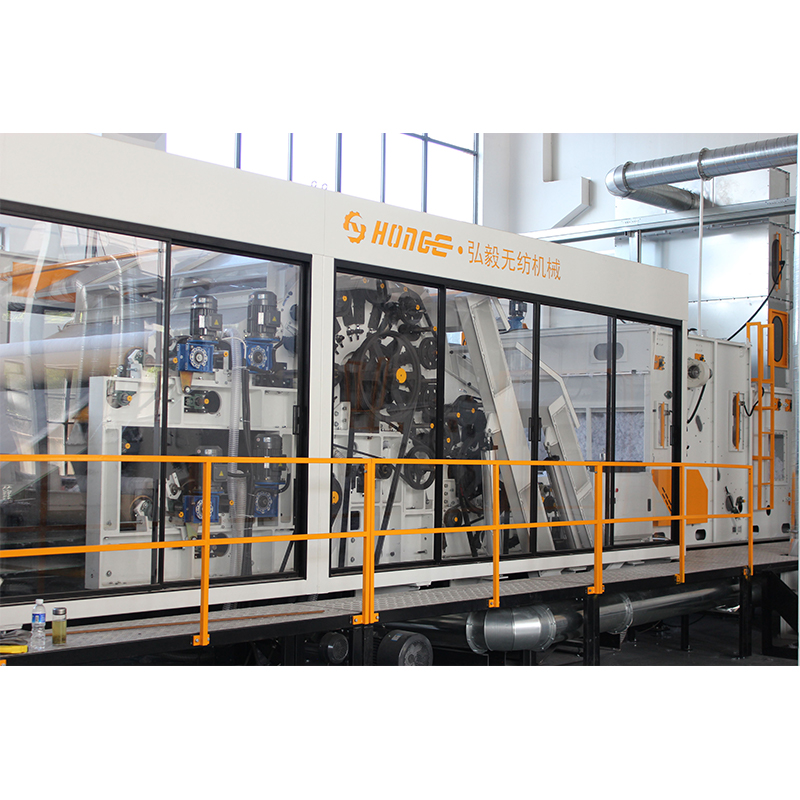 HYSL-Kardiermaschine für Parallel- und Wirrvliese Da die Gleichmäßigkeit der Bahn von der zugeführten Vliesschicht abhängt, ist diese Karde hier von Bedeutung: Sie kardiert vollständig geöffnete und gemischte Fasern, mit Einzel- oder Doppelzylindern, Antrieben mit variabler Geschwindigkeit und optionalen Randomisierungswalzen für parallele oder unregelmäßige Vliese. Produkt anzeigen →
Wie der Airlay-Prozess ein Netz bildet
Airlay ersetzt die mechanische Ausrichtung durch Luft. Eine Öffnungswalze zerteilt die Fasern in kleine Büschel, ein Luftstrom suspendiert sie und eine perforierte Kondenstrommel sammelt sie als zufällig ausgerichtete, dreidimensionale Bahn. Da die Abscheidung vom Luftstrom und nicht von der Drahtbespannung abhängt, ist die Faserorientierung nahezu zufällig und die Bahn ist voluminös und luftig.
Die Vorteile tauchen an vier Stellen auf. Fasertoleranz: Airlay nimmt Fasern mit einer Dicke von nur wenigen Millimetern auf und kommt mit sprödem oder starrem Material wie wiedergewonnener Wolle, Jute, Hanf und Spinnabfällen zurecht, die in einer Karte stark vernissen würden. Gewichtsbereich: Eine Airlay-Bahn kann etwa 50 bis 1.500 oder 2.000 g/m² wiegen, sodass dicke Polster direkt geformt und nicht laminiert werden. Richtungsgleichgewicht: Mit nahezu gleicher Festigkeit in jede Richtung unterstützt die Airlay-Polsterung die Belastung gleichmäßig, genau das, was Matratzenauflagen, Akustikfilze und Wärmedämmung benötigen. Flexibilität beim Mischen: Verschiedene Fasern können vor der Formung dosiert und gemischt werden, was Airlay zum natürlichen Kern von Abfallfilz- und Recyclinglinien macht. Die Upstream-Konsistenz ist immer noch wichtig, daher lohnt es sich, sie zu lesen wie eine Fasermischmaschine die Mischung stabil hält bevor Sie den Rest der Linie dimensionieren.
Die Schwächen sind das Spiegelbild: Die Gewichtsgleichmäßigkeit ist bei sehr geringen Grammaturen schwieriger aufrechtzuerhalten, die Liniengeschwindigkeiten sind niedriger als beim Kardieren, Transportventilatoren verbrauchen zusätzliche Energie und die lose Bahn hat fast keine Festigkeit, bis sie durch Thermobonden, chemische Bindung oder Nadelstanzen verbunden wird.
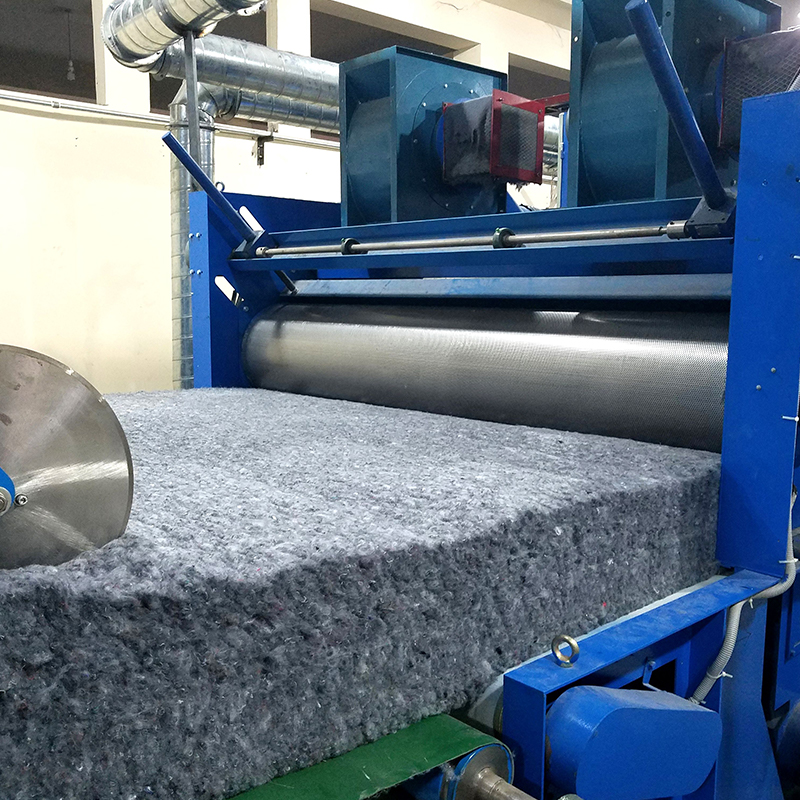 HYQL Airlay-Maschine für die aerodynamische Bahnbildung Im Anschluss an die Diskussion der Airlay-Kompromisse formt diese Maschine aerodynamisch Vliese aus Polyester, Fasern mit niedrigem Schmelzpunkt, Wolle und mehr und ersetzt das Kardieren und Kreuzlegen für thermobondierte Wattelinien bei niedrigeren Geschwindigkeiten und geringem Flächengewicht. Produkt anzeigen →
Kardieren vs. Airlay: Direkter Vergleich
Die folgende Tabelle fasst die Unterschiede zusammen, die bei einem Ausrüstungsangebot am wichtigsten sind.
| Faktor | Carding | Airlay |
|---|---|---|
| Webbildung | Mechanisch; Fasern hauptsächlich in MD ausgerichtet | Aerodynamisch; Fasern, die zufällig in 3D abgelegt sind |
| Typische Klammerlänge | Etwa 25 bis 65 mm | Ab einigen mm aufwärts, tolerant gegenüber kurzen Fasern |
| Recycelte Fasern oder Abfallfasern | Begrenzt; Kurzes, sprödes Material verursacht Nissen und Brüche | Eine Kernstärke des Prozesses |
| Bahngewicht pro Durchgang | Etwa 15 bis 150 g/m² | Etwa 50 bis 2.000 g/m² |
| Gleichmäßigkeit bei geringem Gewicht | Ausgezeichnet | Mäßig; schwächer unter etwa 50 g/m² |
| Masse und Loft | Mäßig | Hoch |
| Zugverhältnis MD/CD | Üblicherweise 3:1 bis 5:1 | Nahezu 1:1 |
| Typische Bindung | Thermokalandrierung, Umluftofen, Nadelstanzen | Thermobonding mit niedrig schmelzender Faser, Sprühbonden, Nadelstanzen |
| Typische Produkte | Tücher, medizinische Textilien, Einlagen, Geotextilien | Matratzenpolsterung, Isolierung, Watte, Abfallfilze, Automobilakustik |
Was die Webstruktur im Endprodukt bedeutet
Der Unterschied lässt sich am deutlichsten anhand der Aufteilung der Zugfestigkeit zwischen MD und CD veranschaulichen. Ein kardiertes Vlies konzentriert die Kraft entlang der Rolle, was für Tücher geeignet ist, die ausgegeben und in Längsrichtung gezogen werden. Eine Airlaid-Bahn verteilt die Kraft nahezu gleichmäßig, was für Polsterungen geeignet ist, die von jeder Seite komprimiert und belastet werden.
Daraus folgen zwei praktische Hinweise. Wenn Sie eine ausgewogene Festigkeit einer Kardierlinie benötigen, faltet ein Kreuzleger mehrere kardierte Bahnen im 90-Grad-Winkel, was bei Nadelvlies- und Filzlinien Standard ist. Wenn Sie ein Airlaid-Vlies in einem Ofen mit niedrig schmelzenden Fasern verkleben, bilden sich die Klebepunkte über die gesamte Dicke des Vlieses aus, weshalb thermisch gebundene Watte nach dem Komprimieren ihre Bauschkraft lange wiedererlangt.
Wie Sie sich entscheiden und was Sie vor dem Kauf überprüfen sollten
Bearbeiten Sie fünf Fragen der Reihe nach:
- Glasfaser-Realität: Listen Sie alle Glasfasern auf, die Sie betreiben werden, einschließlich der schlimmsten Abfallmischung. Heftklammern unter ca. 25 mm oder ein hoher Recyclinganteil weisen stark auf Airlay hin.
- Zielgewicht: Unter etwa 80 g/m² ist das Kardieren in der Regel die einzige Möglichkeit, die Gleichmäßigkeit aufrechtzuerhalten; ab ca. 200 g/m² pro Bahn vermeidet Airlay eine Überlappung gänzlich.
- Belastungsrichtung: Tücher und Rollenware bevorzugen MD-Festigkeit; Polsterung und Isolierung begünstigen die Isotropie.
- Bonding-Route: Kalander- und Thermobondlinien gepaart mit Karten; Ofen-Thermobonding und Nadelstanzen lassen sich auf natürliche Weise mit Airlay kombinieren.
- Wachstumsplan: Wenn später ein zweites Produkt möglich ist, prüfen Sie, ob der Öffnungs-, Misch- und Zuführbereich sowohl eine Karde als auch eine Airlay-Einheit bedienen kann.
Es gibt auch eine Hybridoption: Verbundlinien platzieren eine Karde und eine Airlay-Einheit in beliebiger Reihenfolge auf derselben Linie, sodass eine starke kardierte Schicht eine voluminöse Airlaid-Schicht trägt. Dies ist ein etablierter, patentierter Ansatz für Produkte, die sowohl Oberflächenfestigkeit als auch Kernstabilität erfordern.
Behandeln Sie Probeverträge vor der Unterzeichnung als nicht verhandelbar. Bitten Sie den Lieferanten, Ihre tatsächliche Mischung, einschließlich des Recyclinganteils, zu berechnen und das Bahngewicht (CV), MD/CD-Zugwerte und Ofenenergie pro Kilogramm fertigem Stoff anzugeben. Fragen Sie bei Airlay-Projekten nach, wie die Luftmenge und die Lüftereinstellungen pro Faser abgestimmt werden, da diese Abstimmung darüber entscheidet, ob eine Maschine die Produkte sauber wechseln kann. Fragen Sie bei Kardierprojekten nach, wie schnell die Garnitur der Karde gewechselt werden kann und wie die Schnittstelle zwischen Zuführung und Karde Gewichtsbänder verhindert. Hongyi liefert sowohl Einzelmaschinen als auch komplette Linien und veröffentlicht diese komplettes Sortiment an Vliesstoffgeräten , ein nützlicher Benchmark, wenn Sie Leitungsumfänge zwischen Lieferanten vergleichen.
Wenn es sich bei Ihrem Zielprodukt um Watte oder Polsterung handelt, wird die Linie normalerweise als ein System angegeben: Öffnen und Mischen, Airlay-Formung, Ofen-Thermobonding, dann Aufwickeln und Schneiden.
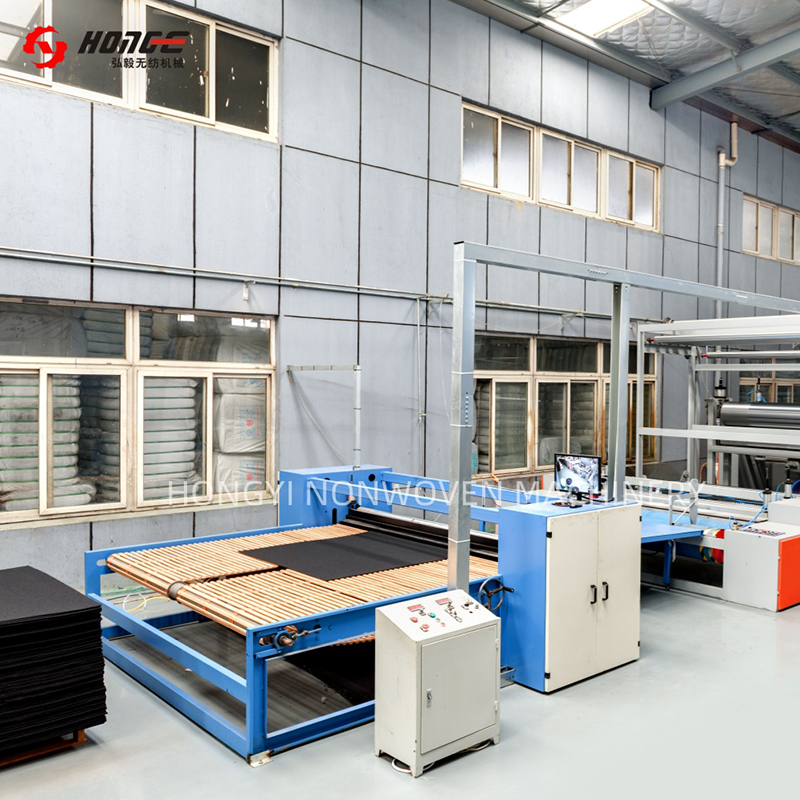 HYL-Produktionslinie für thermisch gebundene Watte Wie in dem Artikel erwähnt, handelt es sich bei Watteprodukten meist um komplette Systeme. Diese Linie umfasst Öffnen, Airlay-Formung, thermisches Ofenbinden und Wickeln, um harte oder weiche Watte für Matratzen, Kissen und Heimtextilien herzustellen. Produkt anzeigen →
Häufig gestellte Fragen
Ist Airlaid dasselbe wie Drylaid?
Unter Drylaid versteht man jede Bahn, die aus trockenen Fasern besteht. Daher handelt es sich sowohl beim Kardieren als auch beim Airlay um Drylaid-Methoden. In Maschinenkatalogen bedeutet Airlay normalerweise das zufällige Luftlegen von Stapelfasern, während Airlaid auf Zellstoffbasis ein separater, papierähnlicher Prozess ist.
Welcher Prozess verarbeitet recycelte Fasern besser?
Airlay. Kurze, spröde und gemischte Abfallfasern sind genau das, wofür der aerodynamische Weg entwickelt wurde, wohingegen eine Karde solide Stapelfasern benötigt, um ein sauberes, kontinuierliches Vlies zu bilden.
Kann das Kardieren jemals eine ausgewogene Stärke erzeugen?
Nicht aus einem einzigen Web. Ein Kreuzleger, der kardierte Bahnen im 90-Grad-Winkel stapelt, bringt die MD- und CD-Werte nahe beieinander, was bei Nadelfilz- und Geotextillinien gängige Praxis ist.
Spart Airlay Geräte, weil es direkt schwere Bahnen bildet?
Es erspart bei hohen Grammaturen das Überlappen, aber nicht das Verkleben. Die lose Airlaid-Bahn benötigt immer einen Bindungsschritt, meist einen Thermobonding-Ofen mit einem Anteil an Fasern mit niedrigem Schmelzpunkt.


