

Wenn Sie eine leichte Spinnvliesfolie aus einer Einkaufstasche neben ein dickes, genadeltes Geotextil legen, sehen Sie zwei völlig unterschiedliche Familien von Vliesstoffen, obwohl keiner einen einzigen gewebten Faden enthält. Der wesentliche Unterschied lässt sich in einem Satz zusammenfassen: Spinnvlies-Gewebe bestehen aus Endlosfilamenten, die aus geschmolzenem Polymer extrudiert und durch Hitze verbunden werden, während Nadelvlies aus kurzen Stapelfasern besteht, die zu einem Netz kardiert und durch Stachelnadeln mechanisch verwirbelt werden. Aus diesem einzigen Unterschied ergibt sich alles Praktische: der erreichbare Gewichtsbereich, das Festigkeitsprofil, die Porosität, die Rohmaterialoptionen, die Investitionshöhe und letztendlich die Endprodukte, für die jeder Stoff geeignet ist. Dieser Leitfaden führt Sie durch beide Prozesse, vergleicht die Eigenschaften nebeneinander und schließt mit einer Kaufcheckliste, die Sie anwenden können, bevor Sie sich für eine der beiden Technologien entscheiden.
Zwei Prozesse, zwei Logiken: Filamente vs. Stapelfasern
Das Spunbond-Verfahren: Polymer zu Stoff in einer Linie
Die Spinnvliesproduktion beginnt mit Polymerpellets, am häufigsten Polypropylen (PP) oder Polyester (PET). Die Pellets werden geschmolzen und durch eine Spinndüse mit Hunderten winziger Löcher extrudiert, wodurch kontinuierliche Filamente entstehen. Diese Filamente werden durch Hochgeschwindigkeitsluft gestreckt, um die Polymerketten auszurichten – der Schritt, der dem Spinnvlies seine für sein Gewicht gute Zugfestigkeit verleiht – und werden dann zufällig auf einem sich bewegenden Band abgelegt. Die Bindung der Bahn erfolgt sofort, in der Regel durch heiße Kalanderwalzen, die Filamentkreuzungen zu kleinen Bindungspunkten verschweißen, weshalb eine Spinnvliesoberfläche ein regelmäßiges Punktmuster aufweist. Da Spinnen, Bahnformen und Verfestigen auf einer integrierten Linie mit hoher Geschwindigkeit erfolgen, ist Spunbond für leichte Stoffe, typischerweise etwa 10 bis 200 g/m², sehr effizient.
Das Nadelstanzverfahren: Kardieren, Kreuzlegen und Widerhakennadeln
Nadelgestanzte Stoffe gehen den umgekehrten Weg: Sie beginnen mit Stapelfaserballen – kurz geschnittenen Fasern wie Polyester und Polypropylen sowie natürlichen oder recycelten Fasern wie Wolle und Jute. Die Ballen werden zunächst geöffnet und gemischt Fasermischmaschine , denn eine gleichmäßige Fasermischung sorgt dafür, dass die Endeigenschaften der Bahn konsistent bleiben. Die Mischung wird zu einem leichten Vlies kardiert, das dann kreuzweise gelappt wird – Schicht für Schicht gefaltet –, um vor dem Verkleben Gewicht und Bauschkraft aufzubauen.
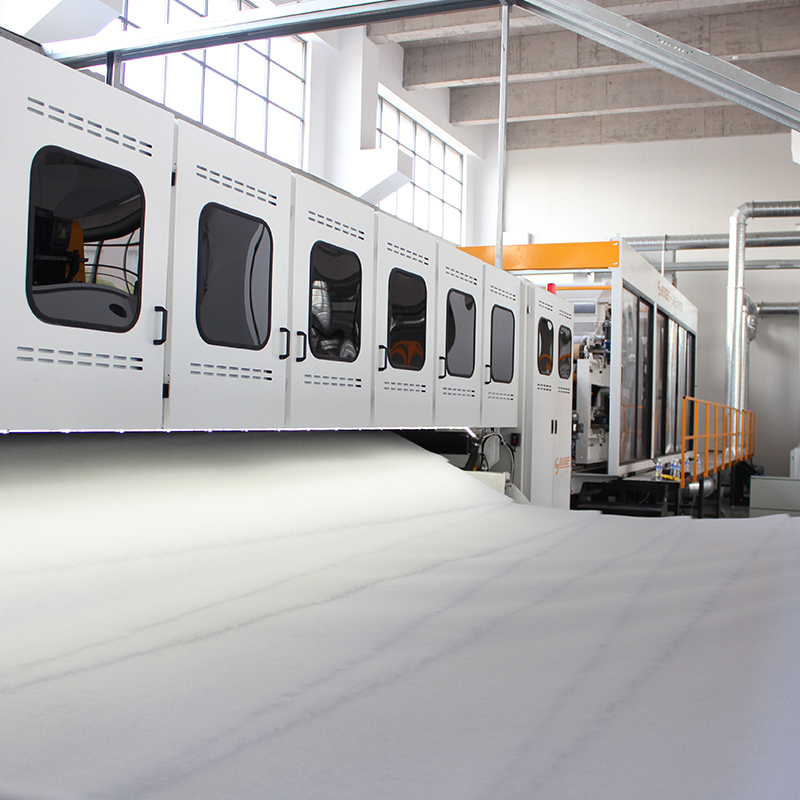 HYPW-Kreuzleger für den gleichmäßigen Faservliesaufbau Vor dem Nadelstanzen müssen kardierte Bahnen in Schichten gefaltet werden, um das erforderliche Gewicht und die erforderliche Bauschkraft zu erreichen. Dieser Kreuzleger faltet Bahnen gleichmäßig mit Servosteuerung und antistatischen Vorhängen und liefert gleichmäßige, glatte Vliese, die zum Verkleben bereit sind. Produkt anzeigen →
Der Klebeschritt gibt dem Stoff seinen Namen. Ein Nadelwebstuhl treibt Tausende von Stachelnadeln in das Gewebe hinein und aus ihm heraus; Die Widerhaken fangen Fasern ein und ziehen sie durch die Schichten, wodurch die Struktur ohne Klebstoff oder Hitze mechanisch miteinander verbunden wird. Dicke, Dichte und Festigkeit können durch Nadeldichte, Eindringtiefe und Fasermischung abgestimmt werden.
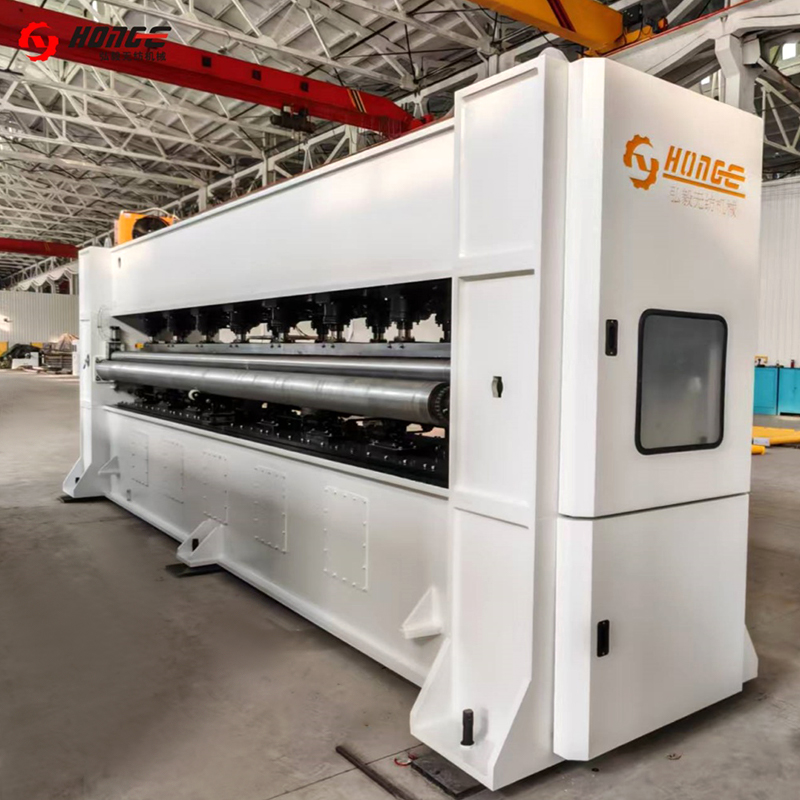 HYZC-Nadelstanzmaschine zum Stoffkleben Dies ist die Maschine, die die geschichtete Bahn mechanisch mit Stachelnadeln verzahnt, ohne dass Klebstoff oder Hitze erforderlich sind. Mit Arbeitsbreiten von bis zu 8500 mm und einstellbarer Nadeldichte und Nadelhub steuert es Dicke, Dichte und Stärke. Produkt anzeigen →
Nach dem Nadeln führen viele Hersteller noch eine Thermofixierung, ein Bügeln oder ein Kalandrieren durch, um die Abmessungen zu stabilisieren und die Oberfläche zu glätten. Anschließend wird der Stoff aufgewickelt und auf die Breite zugeschnitten.
Immobilienvergleich auf einen Blick
Da ein Stoff durch schmelzende Filamente und der andere durch verwirrende Stapelfasern verbunden wird, überlappen sich ihre kommerziellen Profile kaum. Die folgende Tabelle fasst die Unterschiede zusammen, die Käufer am häufigsten vergleichen müssen.
| Eigentum | Spunbond-Vliesstoff | Nadelvlies |
|---|---|---|
| Faserform | Kontinuierliche Filamente | Kurze Stapelfasern |
| Klebemethode | Thermisch: Heiße Kalanderwalzen verschweißen Filamentkreuzungen | Mechanisch: Stachelnadeln verzahnen die Fasern |
| Typisches Flächengewicht | Etwa 10-200 g/m² | Etwa 80-1500 g/m² |
| Dicke und Loft | Dünn, flach, dicht | Dick, hoch, komprimierbar |
| Oberflächenoptik | Glatt, mit regelmäßigen Klebepunkten | Flauschig, filzartig |
| Porosität | Niedrig bis mäßig | Hoch |
| Rohstoffe | Nur spinnbare Polymere (PP, PET) | PET, PP, Mischungen, Natur- und Recyclingfasern |
| Liniengeschwindigkeit | Sehr hoch | Mäßig |
| Typische Endanwendungen | Hygiene, Medizin, Taschen, landwirtschaftliche Abdeckungen | Geotextilien, Automobil, Teppiche, Filtration, Watte |
Die Gewichtsbereiche erklären den größten Teil der Kluft. Eine Spinnvliesanlage ist für dünne, gleichmäßige Bahnenware optimiert; Der Druck auf schwere Gewichte wird unwirtschaftlich, da die Quadratmeterzahl einbricht. Im Gegensatz dazu lässt sich eine Nadelstichlinie problemlos auf schwere Stoffe übertragen – Sie fügen einfach mit dem Kreuzleger Vliesschichten hinzu und erhöhen die Nadeldurchdringung – weshalb sie bei allen Anwendungen über etwa 200 g/m² dominiert.
Wo jeder Stoff gewinnt
Spunbond-Bereich: leicht, schnell, großvolumig
Spunbond ist die Standardwahl überall dort, wo Stoff in großen Mengen und bei geringem Gewicht pro Quadratmeter verbraucht wird: Hygieneprodukte wie Windelunterseiten, medizinische Kittel und Verpackungen, wiederverwendbare Einkaufstaschen, Ernteabdeckungen sowie Träger- oder Futterschichten für Möbel und Fußböden. Seine Endlosfilamente liefern selbst bei 15–30 g/m² eine zuverlässige Zugfestigkeit, und die schnelle, vollständig integrierte Linie sorgt für niedrige Stückkosten. Was Spinnvlies nicht gut macht, ist die Masse: Es kann keine dicken, luftigen, komprimierbaren Strukturen wirtschaftlich herstellen.
Genadeltes Gebiet: dick, porös, faserflexibel
Nadelgestanzte Stoffe gewinnen überall dort, wo Dicke, Durchlässigkeit und Rohstoffflexibilität wichtiger sind als Geschwindigkeit. Typische Beispiele sind Geotextilien für Straßen-, Eisenbahn- und Entwässerungsarbeiten, Automobilinnenteile wie Kofferraumauskleidungen, Unterteppichpolster und Isolierplatten, Nadelfilzteppiche, Staubfiltermedien, Watte und Polster sowie Untergründe für Kunstleder. Ein weiterer Vorteil besteht darin, dass das Verfahren Fasern akzeptiert, die eine Spinndüse nicht verarbeiten kann – grobe, natürliche, recycelte oder gemischte Fasern –, was die Materialkosten senkt und Ziele für den Recyclinganteil unterstützt. Die folgende Tabelle gibt einen anschaulichen Überblick darüber, wie sich die Produktion von Nadelstichen typischerweise auf die Endverwendungen verteilt.
- Geotextilien und Bau: 30 %
- Automobilinnenräume: 25 %
- Teppiche und Bodenbeläge: 20 %
- Filterung: 15 %
- Bettwäsche und Möbel: 10 %
Kosten-, Geschwindigkeits- und Beschaffungsrisiken
Aus der Sicht eines Gerätekäufers liegen die beiden Technologien am entgegengesetzten Ende der Investitionsskala. Eine Spinnvliesanlage ist ein einzelnes, komplexes System mit hoher Kapazität: hohe Investitionskosten, hoher Energieverbrauch für die Extrusion und Auszahlung nur bei großen Mengen an leichtem Stoff. Das Produktfenster ist eng – Sie können das Flächengewicht innerhalb eines Bandes verschieben, aber Sie können eine Spinnvlieslinie nicht in einen Dickfilzproduzenten verwandeln.
Eine Nadelstanzlinie ist modular aufgebaut und lässt sich einfacher schrittweise erweitern: Öffnen und Mischen, Kardieren, Kreuzlegen, Nadeln und dann Endbearbeitungsgeräte wie Öfen und Bügelmaschinen, wenn Ihre Produkte ausgereift sind. Die Eintrittskosten sind niedriger, die Liniengeschwindigkeit ist moderat und die wichtigsten wiederkehrenden Kosten sind Nadeln, die verschleißen und gelegentlich brechen, sowie die Qualität der Faservorbereitung. Eine ungleichmäßige Zufuhr zeigt sich direkt als ungleichmäßiges Bahngewicht, sodass Komponenten wie a Vibrationsförderer aus Vliesstoff sind keine optionalen Extras, sondern eine Qualitätsgarantie.
Die Faustregel ist einfach. Wenn es sich bei Ihrem Zielprodukt um einen Einwegstoff oder einen leichten, strapazierfähigen Stoff mit weniger als etwa 100 g/m² handelt, ist Spinnvlies der effiziente Weg. Wenn es sich um ein haltbares, dickes oder luftiges Produkt mit einem Gewicht von mehr als etwa 150 g/m² handelt oder Sie Recycling- und Naturfasern verwenden möchten, ist Nadelstanzen die praktische Wahl. Für Fabriken, die Stapelfaserkapazitäten rund um Geotextilien, Autofilze oder Nadelfilzteppiche aufbauen, verbindet eine komplette Nadelfilz-Produktionslinie die gesamte Kette vom Ballenöffner bis zum Aufwickler.
 HYL Nadelfilz-Produktionslinie Für Hersteller, die auf schwere, langlebige Stoffe wie Geotextilien und Automobilfilze abzielen, reicht diese komplette Linie von der Faservorbereitung über das Nadelstanzen bis zum fertigen Filz mit Breiten bis 9.000 mm und Gewichten von 100 bis 1.200 g/m². Produkt anzeigen →
Eine Sechs-Punkte-Checkliste, bevor Sie sich entscheiden
- Angestrebtes Flächengewicht: unter 100 g/m² weist auf Spinnvlies hin; über 150 g/m² weisen auf Nadelstanzen hin; Bewerten Sie zwischendurch beides.
- Produktlebensdauer: Einmalgebrauch begünstigt die Spinnvliesgeschwindigkeit; langlebige, belastbare Produkte begünstigen die mechanische Verklebung.
- Faserversorgung: Wenn Sie Recycling-, Grob- oder Naturfasern verwenden möchten, ist die Vernadelung praktisch die einzige Option.
- Dicke und Durchlässigkeit: Filter, Geotextilien und Polsterung benötigen die Loft, die nur Nadelstanzen bieten.
- Volumen und Budget: Großvolumiges, leichtes Gewebe rechtfertigt Spinnvlies-Investitionen; Modulare Nadelstanzlinien eignen sich für stufenweise Investitionen.
- Flexibilität: Mit der Nadelstanzung können Sie Fasermischung, Gewicht und Dichte in einer Linie ändern – nützlich, wenn sich Ihr Produktmix noch weiterentwickelt.
Häufig gestellte Fragen
Ist Spinnvlies stärker als Nadelvlies?
Nicht automatisch. Pro Gramm Material bei geringem Gewicht sorgen die Endlosfilamente von Spinnvlies für eine hervorragende Zugfestigkeit, weshalb 20 g/m² Spinnvlies als Verpackung dienen. Bei hohen Gewichten bieten Nadelvliesstoffe ein höheres Volumen, eine höhere Reißfestigkeit und eine höhere Dehnung, da sich die ineinandergreifenden Stapelfasern unter Belastung dehnen und neu ausrichten, anstatt auf feste Schweißpunkte angewiesen zu sein.
Kann eine Nadelstanzanlage recycelte Fasern verarbeiten?
Ja, und das ist eines seiner stärksten wirtschaftlichen Argumente. Recycelte PET- oder PP-Heftklammern, Produktionsreste, die mit einem Randbeschnittöffner wieder geöffnet wurden, und grobe Naturfasern – alles lässt sich gut vernadeln, vorausgesetzt, durch Öffnen, Mischen und Zuführen bleibt die Mischung gleichmäßig.
Warum ist Nadelvlies bei gleichem Gewicht dicker?
Beim Nadeln ragen die Fasern aus der Stoffebene heraus und es entsteht eine dreidimensionale, poröse Struktur. Durch die Kalanderbindung im Spinnvlies wird die Bahn flacher, sodass bei gleichen Gramm pro Quadratmeter eine viel dünnere und dichtere Bahn entsteht.
Führen die beiden Prozesse jemals zum selben Produkt?
Manchmal. Mittelschwere langlebige Güter können auf beide Arten hergestellt werden, und einige Produkte kombinieren sie – zum Beispiel einen Nadelvlieskern für Loft mit einer gebundenen Oberflächenschicht für Glätte. Bei den meisten Spezifikationen deuten die Gewichts- und Loft-Ziele jedoch eindeutig auf einen Prozess hin.
Kurz gesagt, Spinnvliesstoffe und Nadelvliesstoffe sind nicht so sehr Konkurrenten, sondern eher nach Gewicht und Struktur unterteilte Ergänzungen: Wählen Sie Spinnvliesstoff für leichte, gleichmäßige, großvolumige Vliesstoffe und Nadelvliesstoff für dicke, poröse, faserflexible Filze. Wenn Ihre Roadmap auf die zweite Familie ausgerichtet ist, ist die Ausrüstungskette – Öffnen, Mischen, Kardieren, Kreuzläppen, Nadeln und Endbearbeitung – modular aufgebaut, sodass Sie sie Schritt für Schritt aufbauen können, wenn Ihr Markt wächst.


