

Eine vernadelte Geotextillinie in einem mittelgroßen Werk begann nach einem routinemäßigen Wartungsstopp mit der Produktion von Rollen mit hellen und dunklen Streifen. Das Rezept blieb unverändert, die Karteneinstellungen blieben unverändert und der Nadelwebstuhl zeigte keine Fehler. Der Werksleiter vermutete zuerst die Karde, aber der eigentliche Fehler lag 20 Meter stromaufwärts: Die Mischkammer wurde schneller geleert als der Legezyklus, sodass die Bahn mit frischen, schlecht gemittelten Fasern versorgt wurde. Es waren eine ganze Schicht und drei heruntergestufte Walzen erforderlich, um die normale Leistung wiederherzustellen.
Die Faservermischung wird am fertigen Stoff nicht als einzelner Fehler sichtbar. Es zeigt sich in vagen Streifen, grenzwertigen Zugversuchen, Farbunterschieden und einem unvorhersehbaren Verbrauch an teuren Bindefasern. Die Lösung beginnt damit, zu verstehen, wie das Mischen funktioniert, wie man es misst und welche Geräteauswahl es tatsächlich verbessert. Genau das deckt dieser Leitfaden ab, mit praktischen Prüfungen, die Sie an Ihrer eigenen Leitung anwenden können.
Warum die Fasermischung über die Vliesstoffqualität entscheidet
Die Gleichmäßigkeit der in die Karde eintretenden Fasermischung ist der stärkste Indikator für die Gleichmäßigkeit des Stoffes, der den Wickler verlässt. Alles, was später geschieht, sei es Kardieren, Läppen, Nadeln oder thermisches Verfestigen, kann die Fasern, die es erhält, nur neu anordnen; Keiner dieser Schritte kann ein falsches Verhältnis korrigieren.
Drei Folgen einer schlechten Mischung zeigen sich direkt im fertigen Stoff:
- Farbkonsistenz. Bei farbigen Vliesstoffen machen pigmenttragende Fasern oft nur 2 bis 5 Prozent der Mischung aus. Eine Verschiebung um einen Prozentpunkt reicht aus, um einen sichtbaren Farbunterschied zwischen den Rollen zu erzeugen, insbesondere bei hellen und pastellfarbenen Farben.
- Bindungsqualität. Bei thermisch verfestigter Watte müssen niedrig schmelzende Polyesterfasern jeden Teil der Bahn im gleichen Verhältnis erreichen. Bei lokaler Überdosierung entstehen harte, glänzende Stellen; Durch lokale Unterdosierung entstehen Bereiche, die bei der Wärmebehandlung kollabieren.
- Mechanische Einheitlichkeit. Zugfestigkeit, Dehnung und Oberflächendichte richten sich alle nach dem Mischungsverhältnis. Wenn der Mix-CV abweicht, wird es schwierig, die Testergebnisse gegenüber dem Kunden zu verteidigen.
Aus diesem Grund achten erfahrene Linienmanager auf Variationen im Mischungsverhältnis am Anfang der Linie und nicht nur auf den Stoff am Aufwickler. Eine einfache Möglichkeit, die Auswirkungen jeder Prozessstufe zu visualisieren, besteht darin, die Abweichung des Mischungsverhältnisses vom Ziel zu verfolgen. Die folgende Tabelle zeigt ein anschauliches Beispiel, das auf einer typischen Mühlenpraxis basiert.
Abbildung 1. Wie sich die Abweichung des Mischungsverhältnisses entlang der Linie verringert (anschauliches Beispiel; je niedriger, desto genauer)
Mischen und vermischen: zwei Begriffe, ein Ziel
In der textilen Terminologie bedeutet Mischen normalerweise das Kombinieren von Fasern derselben Art, aber unterschiedlicher Qualität, beispielsweise zwei Polyester-Stapelfasern mit unterschiedlichem Denier oder zwei Produktionschargen desselben Rohmaterials. Mischen bedeutet, verschiedene Fasertypen zu kombinieren, beispielsweise Polyester mit Viskose oder Polypropylen mit niedrig schmelzender Bindefaser. In einer Vliesstoffanlage erledigt die Linie beides, oft in derselben Ausrüstungsreihe.
Die Unterscheidung ist nicht akademisch. Es beeinflusst, wie Sie die Ballenablage einrichten, welche Dosiergeräte Sie benötigen und welchen Grad an Wiederholgenauigkeit Sie vom Maschinenlieferanten verlangen. Wenn Ihr Produkt beispielsweise einen strengen Gehalt an Fasern mit niedrigem Schmelzpunkt einhalten muss, sind die Anforderungen an die Mischgenauigkeit viel strenger, als wenn Sie nur zwei Qualitäten desselben Polymers mitteln müssten.
Wenn die Maschinerie hinter diesem Schritt für Sie neu ist, finden Sie in dieser Übersicht Folgendes wie eine Fasermischmaschine funktioniert erklärt den Geräteablauf im Klartext.
Wie das Mischen von Fasern in einer typischen Vliesstofflinie funktioniert
Das Mischen der Fasern beginnt beim Ballen und endet beim Kardenvorschub. Es sind fünf Stufen erforderlich, von denen jede einen messbaren Einfluss auf die endgültige Gleichmäßigkeit hat. Die folgende Reihenfolge ist typisch für Stapelfaserlinien, die Nadelfilz, thermisch gebundene Watte oder Airlaid-Produkte herstellen.
| Bühne | Was passiert in dieser Phase? | Haupteinfluss auf die Mischqualität |
|---|---|---|
| Ballenöffnung | Komprimierte Ballen werden ohne übermäßige Faserschädigung in lose Büschel gebrochen. | Eine einheitliche Büschelgröße verhindert, dass große Klumpen in die nächsten Stufen gelangen. |
| Vorfeinöffnung | Flocken werden weiter reduziert und starke Verunreinigungen können abgetrennt werden. | Kleinere Büschel ermöglichen eine präzisere Dosierung und schnelleres Mischen. |
| Wiegen and metering | Jede Komponente wird mit kontrollierter Geschwindigkeit über ein Wiegeband oder eine Waagschale zugeführt. | Die Genauigkeit des Mischungsverhältnisses hängt fast vollständig von dieser Phase ab. |
| Mischkammer | Die geschichteten Fasern werden vertikal gelagert und entnommen, um kurzfristige Schwankungen auszugleichen. | Die Mittelungszeit glättet Schwankungen gegenüber der Eröffnungslinie. |
| Fördern und Zuführen | Geöffnete und gemischte Fasern werden mit stabiler Dichte zum Karden- oder Vliesformer transportiert. | Eine stabile Futterdichte schützt die Karte vor Überspannung und Hunger. |
Bei der Feinöffnung bestimmt der Grad der Öffnung direkt die Grenze dessen, was der Mixer leisten kann. A HYKS-Vorfeinöffner wird bevorzugt, wenn allein der Ballenöffner Büschel hinterlässt, die noch mehrere Gramm wiegen; Bei modernen Anlagen ist die Reduzierung der Büschelgröße an dieser Stelle eine der günstigsten Qualitätsverbesserungen, die Sie vornehmen können.
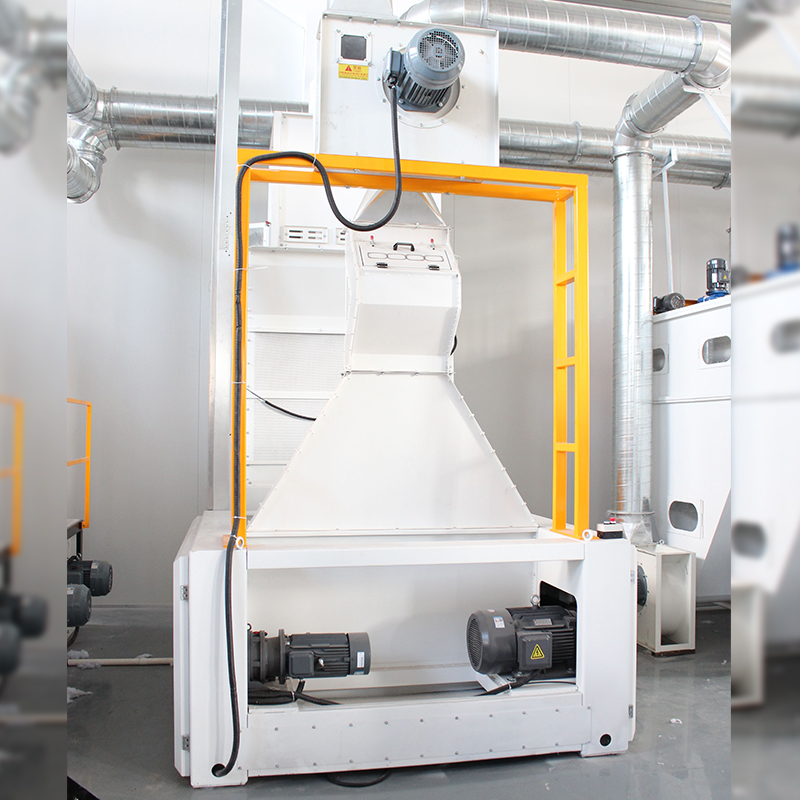 Lieferant und Großhandel für Vor- und Feinöffnermaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Voröffner- und Feinöffnermaschinen in China. Modular, CE-zertifiziert, ... Produkt anzeigen →
Der Mixer selbst kann verschiedene Formen annehmen. Bei genadelten und thermisch verklebten Leitungen a großer Kammermixer speichert die Fasern in vertikalen Schichten und entnimmt sie von unten durch ein Stachelgitter oder eine Trommel. Durch den vertikalen Schnitt werden Schwankungen gemittelt, die während der Minuten zum Befüllen der Kammer auftraten. Dies ist die zuverlässigste Methodee zur Stabilisierung der Mischung, wenn das Rezept eine dominierende Komponente enthält.
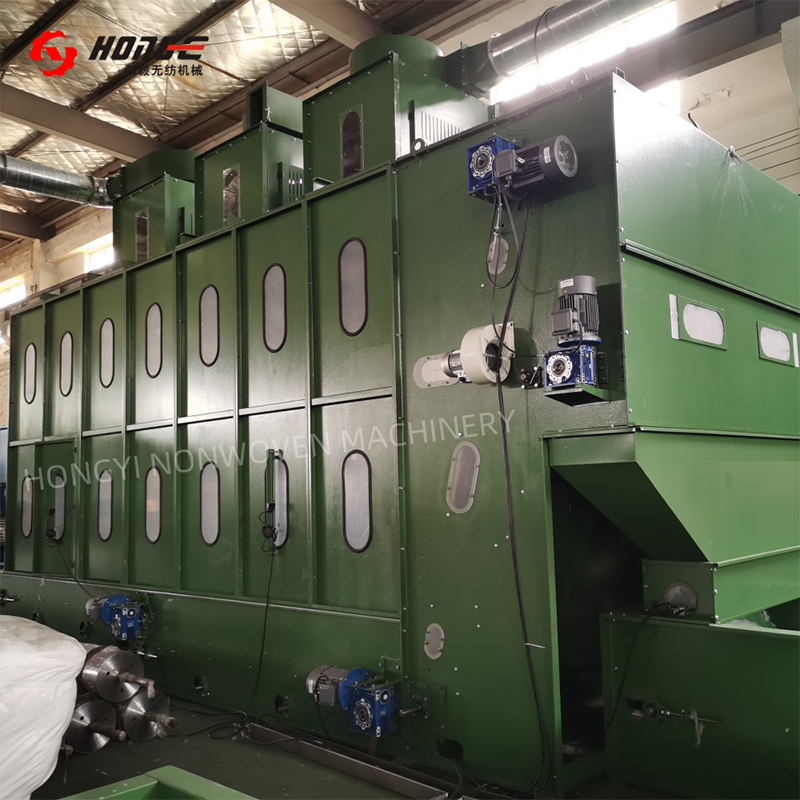 Lieferant von Vliesstoff-Großkammermischermaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Vliesstoff-Großkammermischermaschinen in China. 15–37m³, CE-Zertifizierung... Produkt anzeigen →
Können Sie beweisen, dass die Mischung gut genug ist?
Der Mischungsgrad wird immer anhand der Variation gemessen, nicht anhand des Durchschnitts. Eine Linie kann über eine Stunde hinweg das Zielmischungsverhältnis erreichen und dennoch schlechte Stoffe produzieren, weil die Mischung im Durchschnitt korrekt, aber in jedem Zwei-Minuten-Fenster ungleichmäßig war. Aus diesem Grund ist die Schlüsselmetrik der Variationskoeffizient (CV) des Mischungsverhältnisses, der idealerweise über kurze Bahnlängen gemessen wird.
In der Praxis verwenden Mühlen vier Kontrollebenen:
| Method | Was es misst | Typisches Akzeptanzniveau |
|---|---|---|
| Visuelle Bahninspektion | Streifen, Schattenflecken, Klumpen | Bei normaler Beleuchtung sind keine Streifen oder Farbanhäufungen sichtbar |
| Ballenablage- und Wiegeaufzeichnungen | Langfristige Verhältnisgenauigkeit | Hauptkomponente innerhalb von /-1,5 % des Ziels pro Schicht |
| Labormischungsanalyse | Tatsächlicher Ballaststoffgehalt nach Gewicht | Innerhalb von /-2 % des Rezepts für jede Komponente |
| Online-Sensoren (NIR, Farbe) | Kurzfristige Variation im Internet | CV von 3 % oder weniger über 100 m Stoff |
Wenn Sie eine neue Mischlinie bewerten, fragen Sie den Lieferanten nach CV-Daten und nicht nur nach Kapazitätszahlen. Bitten Sie auch um einen Testlauf, der einen realistischen Worst-Case simuliert, z. B. den Wechsel von einer dunklen zu einer hellen Farbe, da das Spülverhalten des Mixers ebenso wichtig ist wie seine Genauigkeit im stationären Zustand. Dies ist eine häufige Beschaffungsfalle und bei Abnahmetests kostengünstiger zu entdecken als in der Produktion.
Warum das Mischen in der Produktion immer noch scheitert
Selbst gut gestaltete Linien verlieren an Mischqualität. Felderfahrungen in Vliesstoffanlagen deuten auf eine kleine Reihe wiederholbarer Ursachen hin. Der ungefähre Anteil jeder Ursache in typischen Fehlerbehebungsfällen ist unten aufgeführt. Die Prozentsätze dienen der Veranschaulichung und basieren auf der Verteilung, die normalerweise in Dienstunterlagen zu finden ist, und nicht auf einem veröffentlichten Standard.
- Unzureichende Öffnung (35 %)
- Wiegen errors (25%)
- Kurze Mischzeit (20 %)
- Schlechte Ballenablage (12 %)
- Ablagerungen und Verschleiß (8 %)
- Unzureichende Öffnung. Wenn die Ballenöffnung oder Feinöffnung bei hohem Durchsatz zu kurz kommt, erhält der Mischer zu große Büschel und kein Mischer kann aus ungleichmäßigen Bausteinen eine gleichmäßige Mischung herstellen.
- Wiegen and metering errors. Driftende Waagen, verstopfte Faserrutschen und pneumatische Förderung, die Fasern gegen Dosiergeräte drückt, verzerren das Gewichtssignal. Diese Fehler treten in der Regel sporadisch auf und sind daher schwerer zu erkennen als ein konstanter Offset.
- Kurze Mixzeit. Die Bediener erhöhen den Durchsatz und reduzieren schrittweise den Füllzyklus der Kammer, bis das Produkt Streifen aufweist. Die Lösung besteht darin, die gemessene Verweilzeit im Mixer innerhalb des vom Hersteller empfohlenen Fensters zu halten.
- Schlechte Ballenablage. Naturfaserpartien unterscheiden sich in Feinheit, Länge und Feuchtigkeit; Wenn der Ablegeplan diese Unterschiede nicht gleichmäßig verteilt, treten kurzfristige Verhältnisschwankungen auf.
- Ablagerungen und Verschleiß. Faseransammlungen in Kanalecken und auf verschlissenen Gittern lösen sich schließlich als Ausblühungen auf und bilden lokale Klumpen in der Bahn.
Was Sie vor dem Kauf von Mischgeräten beachten sollten
Mischgeräte werden selten als Einzelmaschine gekauft; Es wird als Teil einer Linie gekauft und die Auswahl muss anhand der endgültigen Stoffanforderungen getroffen werden. Halten Sie diese Punkte auf der Checkliste:
- Anzahl der Komponenten und Verhältnisbereich. Eine Zweikomponentenlinie mit stabilen Verhältnissen kann eine einfache Kammer verwenden; Eine Linie, die häufig Rezepturen wechselt, benötigt eine flexiblere Dosierung und eine schnellere Spülung.
- Faserform. Stapellänge, Denier, Kräuselung und Schüttdichte verändern die Art und Weise, wie sich Büschel öffnen und wie sie durch Kanäle fließen. Eine Maschine, die für ein 6-Denier-Polyester-Stapelgewebe geeignet ist, verhält sich möglicherweise anders, wenn eine hochflorige Faser mit niedriger Dichte verwendet wird.
- Durchsatz. Das Mixervolumen muss mit der Liniengeschwindigkeit übereinstimmen. Die meisten Mischkammern sind für eine Verweildauer von 10 bis 30 Minuten ausgelegt; Wenn ein Lieferant viel weniger anbietet, fragen Sie nach dem erwarteten CV bei vollem Durchsatz.
- Automatisierung und Daten. Wiegebänder, Frequenzantriebe und SPS-Rezepte verwandeln einen mechanischen Mixer in ein wiederholbares Prozesswerkzeug.
- Reinigbarkeit. Die Zeit für den Farbwechsel hängt von glatten Innenflächen, zugänglichen Reinigungstüren und der Möglichkeit ab, die Kammer schnell zu spülen.
Zum kontinuierlichen Mischen von zwei oder drei Komponenten ist ein spezieller Fasermischmaschine kombiniert eine Wiege- oder Volumenzuführung mit aktiven Mischelementen, sodass die Mischung auf dem Weg zur Karde homogenisiert wird. Diese Konfiguration eignet sich für Linien, die eine stabile Mischung auf kompakter Grundfläche benötigen.
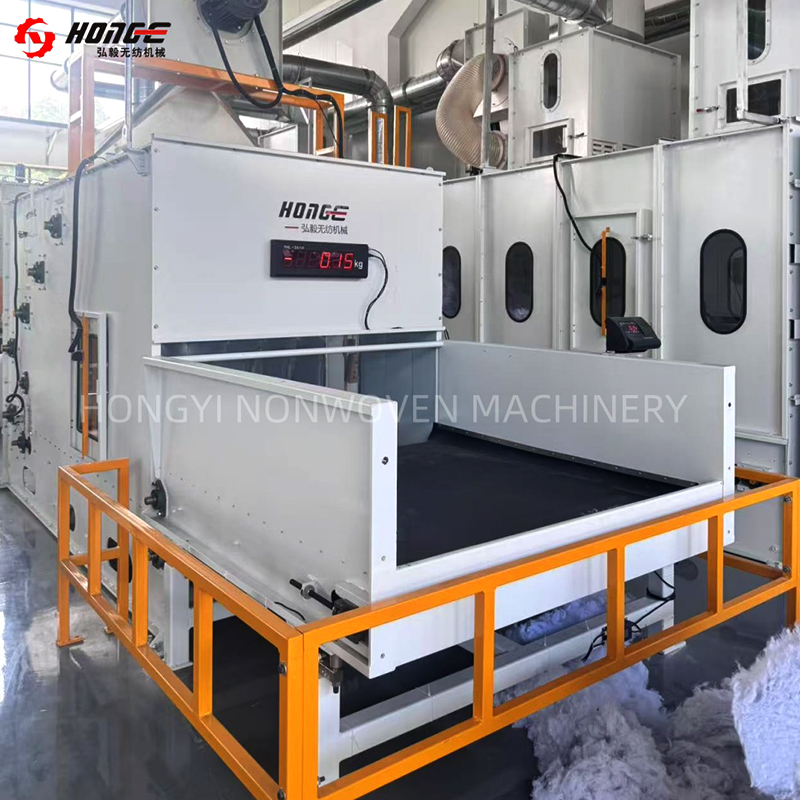 Lieferant und Exporteur von Fasermischmaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Fasermischmaschinen in China. Proportionales Wiegen, CE-Zertifizierung... Produkt anzeigen →
Bewerten Sie nicht nur die Maschine selbst, sondern auch den Lieferanten. Ein Hersteller mit mehr als 20 Jahren Erfahrung im Vliesstoffmaschinenbereich und mehreren Installationen im Ausland wird Sie bei der Inbetriebnahme eher mit Prozessempfehlungen, Referenzlinien und Ersatzteilen unterstützen. Fragen Sie nach der nächstgelegenen Referenzanlage, die ein ähnliches Produkt wie Ihres betreibt, und prüfen Sie den Mischungs-CV, den Sie bei vollem Durchsatz erwarten können.
Häufig gestellte Fragen zum Fasermischen
Was ist der Unterschied zwischen einer Fasermischmaschine und einem Großkammermischer?
Ein Großkammermischer arbeitet in einem diskontinuierlichen Zyklus: Er baut vertikale Schichten auf und schneidet sie dann durch, wobei er die Variationen über einen Zeitraum von Minuten mittelt. Eine Fasermischmaschine mischt kontinuierlich in einem Durchgang mithilfe von Mischelementen oder Luftstrom und wird normalerweise nach dem Wiegebereich platziert. Viele Linien nutzen beides: eine zur Mittelwertbildung, eine zur endgültigen Homogenisierung.
Wie viel Verweilzeit im Mixer ist ausreichend?
Dies hängt von der Anzahl der Komponenten und dem tolerierten CV ab, 10 bis 30 Minuten sind jedoch ein üblicher Auslegungsbereich für Stapelvlieslinien. Wenn die Kammer bei maximalem Durchsatz weniger als 10 Minuten liefert, testen Sie den Mischungs-CV, bevor Sie das Design akzeptieren.
Können recycelte Fasern in derselben Anlage gemischt werden?
Ja, aber recycelte Fasern müssen vor dem Eintritt in den Mixer extra geöffnet werden, da sie sich verheddern und harte Partikel enthalten können. Ein vorgeschalteter Vorfeinöffner reduziert die Verklumpungsgefahr und schont die Dosiergeräte. Das Mischungsverhältnis des recycelten Inhalts sollte ebenfalls überwacht werden, da dessen Schüttdichte stärker variiert als bei Frischfasern.
Warum entstehen Streifen erst nach einem Farbwechsel?
Restfasern aus der vorherigen Rezeptur verbleiben in Kanälen, Kammerecken und auf Gitteroberflächen. Beim nächsten Rezept wird es nach und nach freigesetzt und erscheint als Schlieren. Linien, die häufig die Farbe wechseln, sollten mit glatten Kanalinnenräumen, Schnellspülkammern und zugänglichen Reinigungstüren ausgestattet sein.
Das Mischen von Fasern ist nicht der komplizierteste Teil einer Vliesstoffanlage, aber es ist der Teil, der darüber entscheidet, ob der Rest der Anlage ihr volles Potenzial entfalten kann. Wenn das nächste Qualitätsproblem auftritt, überprüfen Sie zunächst die Mischung. Das Ballenende der Linie verrät Ihnen normalerweise, was die Aufwickelvorrichtung produzieren wird.


