

Nach dem Kardieren kann eine Vliesbahn zu weich und zerbrechlich sein, um die Handhabung zu überstehen. Wenn Sie eine kardierte Bahn aus 100 % Polyester verarbeitet haben, wissen Sie, dass diese beim Abwickeln auseinanderfällt. Thermobonding löst dieses Problem, indem eine thermoplastische Faserkomponente mithilfe von Wärme an den Kreuzungspunkten geschmolzen wird und sich dann zu einem geschlossenen Netzwerk verfestigt. Es handelt sich um eine vielseitige Hochgeschwindigkeitsklebemethode, die in den Bereichen Hygiene, Filtration, Möbel, Automobil und Wischtücher eingesetzt wird.
Was ist Thermobonding?
Beim Thermobonding, auch Thermobonden, Wärmebonden oder Schmelzbonden genannt, werden erhitzte Luft, beheizte Walzen oder Ultraschallenergie eingesetzt, um die Oberfläche thermoplastischer Fasern aufzuweichen oder zu schmelzen. Das geschmolzene Polymer bildet dort, wo sich die Fasern kreuzen, diskrete Bindungspunkte. Wenn die Bahn abkühlt, verhärten sich diese Stellen und verleihen dem Stoff Festigkeit und Dimensionsstabilität. Da das Bindemittel Teil der Fasermischung ist, ist kein chemischer Latex oder Harz erforderlich.
Bevor die Bahn die Verfestigungsphase erreicht, machen bereits das Zuführen und Kardieren einen großen Unterschied. Ein vibrierender Zuführer dosiert die Fasern gleichmäßig in die Karde, und Abweichungen dort zeigen sich später nach dem Binden als schwache oder steife Stellen. Unser Ratgeber zu Vibrationsförderern erklärt, warum die Futterkonsistenz wichtig ist.
Warum auf Thermobonding umsteigen?
Die Hauptattraktion ist die Wirtschaft. Thermobonding läuft bei hohen Liniengeschwindigkeiten, reduziert die Handhabung des Bindemittels und macht den Trockenabschnitt überflüssig, der in latexgebundenen Linien verwendet wird. Es verbessert auch die Recyclingfähigkeit, da der fertige Stoff wieder eingeschmolzen werden kann, ohne das Bindemittel von der Faser zu trennen. Bei Produkten, die einen weichen Fall, eine kontrollierte Bauschkraft oder eine geprägte Oberfläche erfordern, liefert die thermische Verklebung wiederholbare Ergebnisse.
| Parameter | Thermobonding | Chemische Bindung | Nadelstanzen |
|---|---|---|---|
| Bindemittel hinzugefügt | Thermoplastische Fasern oder Pulver | Latex oder Harz | Keine |
| Typische Liniengeschwindigkeit | Hoch | Mittel | Mittel |
| Stoffhand | Weich bis steif | Weich bis steif | Textilartig |
| Recyclingfähigkeit | Gut | Begrenzt | Gut |
| Energieprofil | Mäßig | Hoch, drying needs | Mäßig |
Drei Haupt-Thermobonding-Prozesse
Drei Verfahrensvarianten dominieren die kommerzielle Produktion. Die richtige Wahl hängt vom Zielgewicht, der Bauschkraft und der Oberflächenbeschaffenheit des Produkts ab.
Kalandrieren
Bei der Kalanderbindung wird die Bahn durch einen beheizten Walzenspalt zwischen zwei Walzen geführt. Oftmals ist eine Rolle so graviert, dass die Verklebung nur an erhabenen Stellen erfolgt. Walzentemperatur, Walzenspaltdruck und Verweilzeit bestimmen die Bindungsstärke und Weichheit. Diese Methode ist bei Hygienematerialien, Filtermedien und Verpackungsstoffen üblich.
Through-Air-Bonding
Beim Durchluftbonden wird heiße Luft durch ein offenes, poröses Netz gepresst. Da die Wärme sanft und gleichmäßig angewendet wird, bleiben die Bauschkraft und das Volumen erhalten. Eine Präzision Ofen aus Vliesstoff Die Zonentemperaturregelung ist das Herzstück dieses Prozesses und eignet sich für Watte, Isoliermatten und andere sperrige Strukturen.
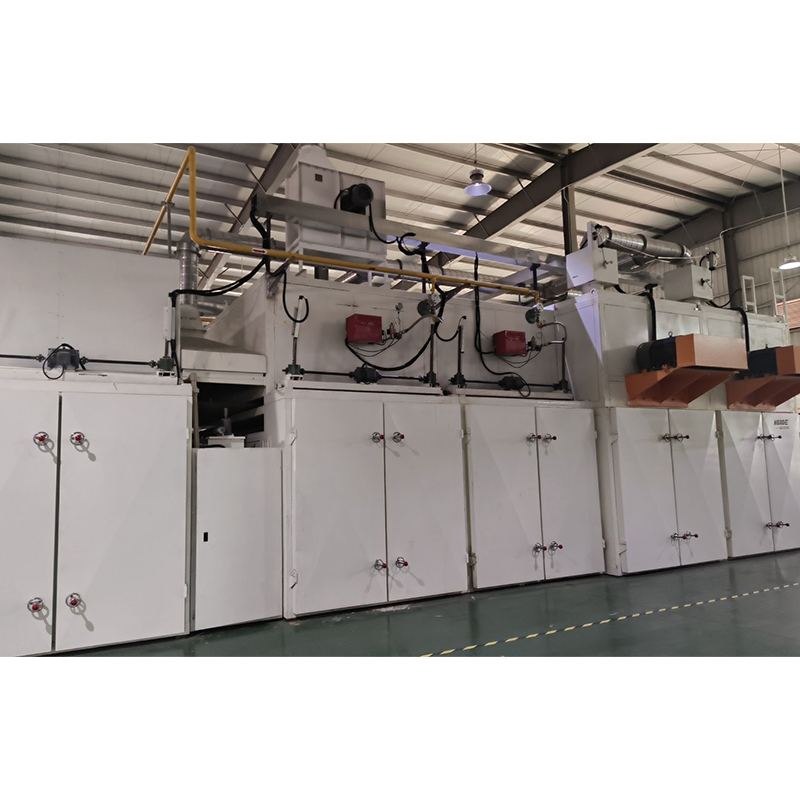 Lieferant und Großhandel für Vliesstofföfen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Vliesstofföfen in China. Heißluftdurchdringung, Breite ≤5000mm,... Produkt anzeigen →
Ultraschallbonden
Beim Ultraschallbonden werden Hochfrequenzvibrationen verwendet, um Fasern lokal zu schmelzen, ohne dass eine beheizte Walze oder ein Ofen erforderlich ist. Es erzeugt durchgehende oder gemusterte Verbindungslinien und wird häufig für medizinische Produkte, Gesichtsmasken und Einwegverpackungen verwendet.
Faserauswahl- und Temperaturfenster
Thermobonding erfordert mindestens eine Komponente, die weich wird und fließt, bevor sich die anderen Fasern zersetzen. Zu den gängigen Bindemittelsystemen gehören Polyethylen (PE), Polypropylen (PP), Co-Polyester (coPET) und Polymilchsäure (PLA). Bikomponentenfasern mit einem Mantel mit niedrigem Schmelzpunkt und einem Kern mit höherem Schmelzpunkt sorgen für starke Bindungen und bewahren gleichzeitig die mechanischen Eigenschaften des Kerns. Der typische Bindemittelgehalt liegt je nach angestrebter Steifigkeit und Festigkeit zwischen 10 und 50 Prozent.
Die Temperaturen in der Tabelle sind Richtwerte. Die tatsächlichen Ofen- oder Kalandereinstellungen hängen auch von der Bahndichte, der Liniengeschwindigkeit und der Verweilzeit ab.
Was Sie vor dem Kauf einer Thermobonding-Anlage beachten sollten
Überprüfen Sie vor der Investition, wie die Linie die Variablen kontrolliert, die sich auf die Anleihequalität auswirken.
- Temperaturgleichmäßigkeit: Streben Sie einen Unterschied von einigen Grad über die gesamte Arbeitsbreite an; breite Stege bestrafen ungleichmäßige Erwärmung.
- Nip-Druck und Spaltkontrolle: Präzise Einstellungen verhindern ein Überkleben oder fehlende Klebepunkte.
- Luftstrom und Verweilzeit: In Öfen verbessert ein starker Luftstrom die Wärmeübertragung, kann jedoch leichte Gebilde stören.
- Kühlabschnitt: Die Verbindungspunkte müssen kontrolliert gekühlt werden, um die endgültige Festigkeit einzustellen.
- Steuerung der Liniengeschwindigkeit: Die Geschwindigkeit muss mit der vorgeschalteten Kardierung und der Kreuzlegerleistung übereinstimmen.
- Energieeffizienz: Wärmerückgewinnung und Isolierung senken die Betriebskosten über Jahre hinweg.
Für eine neue Anlage eine integrierte Produktionslinie für thermisch gebundene Watte vereint Zuführen, Kardieren, Kleben und Wickeln in einer Aufspannung. Für eine bestehende Anlage wird durch Hinzufügen von a Fertigbügelmaschine kann die Oberflächenglätte und die Dickenkontrolle verbessern, ohne die gesamte Linie ersetzen zu müssen.
 Lieferant und Hersteller von Vliesstoff-Bügelmaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Bügelmaschinen für Vliesstoffe in China. 2–3 Rollen, Breite 2000–7... Produkt anzeigen →
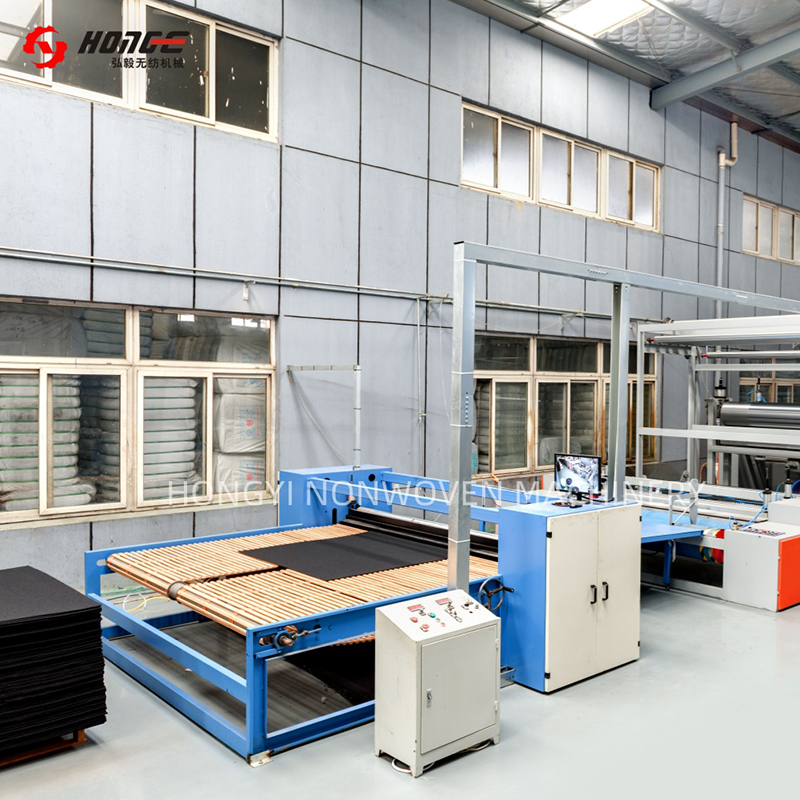 Lieferant von Produktionslinien für thermisch gebundene Watte | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein chinesischer Lieferant und Hersteller von Produktionslinien für thermisch gebundene Watte sowie von Maschinen. 60–5000... Produkt anzeigen →
Wo thermogebundene Vliesstoffe verwendet werden
Thermogebundene Stoffe kommen in Produkten vor, die eine schnelle Produktion, eine gleichmäßige Dicke und den Verzicht auf chemische Bindemittel erfordern.
| Segment | Typische Produkte | Warum Thermobonding passt |
|---|---|---|
| Hygiene | Tücher, Damenbinden, Windeleinlagen | Weicher Griff, schnelle Liniengeschwindigkeit, bindemittelfrei |
| Medizinisch | OP-Kittel, Gesichtsmasken | Sauberer Prozess, Ultraschallmusterung |
| Filtration | Innenraumluftfilter, flüssige Filtermedien | Mustergebundene Porosität und Festigkeit |
| Möbel | Watte, Matratzeneinlagen, Isoliermatten | Durch die Luftbindung bleibt der Loft erhalten |
| Automobil | Innenverkleidung, Teppichrücken, Schalldämmung | Dimensionsstabilität und Recyclingfähigkeit |
Häufig gestellte Fragen zum Thema Thermobonding
Ist Thermobonden dasselbe wie Heißkleben?
Ja. Thermobonding ist eine Form des Heißklebens und viele Anbieter verwenden die beiden Begriffe synonym. Ein weiterer gebräuchlicher Name ist Schmelzbonden.
Welche Fasern können thermisch verklebt werden?
Jede Mischung mit einer thermoplastischen Komponente kann verklebt werden. Polyester, Polypropylen, Polyethylen und PLA sind am häufigsten. Bikomponentenfasern erleichtern die Kontrolle des Prozesses, da sich die niedrig schmelzende Hülle verbindet, während der Kern die Bahnstruktur beibehält.
Wie viel Bindefaser sollte verwendet werden?
Die meisten thermisch gebundenen Produkte enthalten 10 bis 30 Gewichtsprozent Bindemittelfasern. Ein höherer Bindemittelgehalt erhöht die Steifigkeit und Festigkeit, verringert jedoch die Weichheit und kann die Rohstoffkosten erhöhen.
Kann Thermobonding mit anderen Klebeverfahren kombiniert werden?
Ja. Einige Linien kombinieren Nadelstanzen mit einem Kalander oder Durchluftbindung mit Infrarot-Vorwärmung. Durch Kombinationsverfahren ist es möglich, Zugfestigkeit, Kompressionsrückgewinnung und Oberflächentextur in einem Stoff individuell anzupassen.
Thermobonding ist kein Patentrezept; Es handelt sich um ein anpassbares Toolkit. Die richtige Fasermischung, Temperatur, Druck und Verweilzeit hängen vom Flächengewicht Ihrer Bahn und den mechanischen Anforderungen des Endprodukts ab. Wenn Sie diese Variablen verstehen, können Sie die Gerätespezifikationen bewerten und eine Linie auswählen, die bei kommerziellen Geschwindigkeiten funktioniert.


