

Vliesstoffverarbeitung Hier wird aus der Arbeit einer Produktionslinie ein kundenfertiges Produkt. Eine Jumbo-Rolle aus Nadelfilz oder thermisch gebundener Watte, die die Hauptlinie verlässt, muss noch auf die Breite geschlitzt, auf eine bestimmte Dichte aufgewickelt, in handliche Rollengrößen geschnitten und in vielen Fällen gebügelt oder thermofixiert werden, um die Oberfläche zu stabilisieren. Wie gut diese Umwandlung durchgeführt wird, bestimmt, wie viel Stoff zu verkaufsfähigen Waren wird, wie gleichmäßig diese Waren von Rolle zu Rolle sind und wie viel davon als Randbeschnitt oder Ausschussabfall endet.
Was ist Vliesstoffverarbeitung?
Vliesstoffverarbeitung refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Die Unterscheidung ist wichtig, denn bei der Konvertierung werden versteckte Qualitätsprobleme sichtbar. Eine Bahn mit ungleichmäßigem Flächengewicht lässt sich nicht gleichmäßig aufwickeln. Eine schlecht kontrollierte Spannung kann einen leichten Stoff dehnen und seine Breite ändern, bevor der Rollenschneider einen Schnitt ausführt. Auch die Ballaststoffvorbereitung hat einen Einfluss: Wenn a Großkammermixer Wenn die Fasern nicht gleichmäßig gemischt werden, setzt sich die Dichteschwankung bis zur Verarbeitungsstation fort. Aus diesem Grund betrachten erfahrene Werksleiter die Verarbeitungsleistung als Maß für die gesamte Linie und nicht nur für die Endbearbeitungsausrüstung.
Die Konvertierung gilt für die meisten in der Industrie verwendeten Stofffamilien: Nadelvlies, thermisch gebunden, Airlaid, Spunbond und Meltblown. Hygienerollen benötigen eine präzise Breitenkontrolle. Reinigungstücher benötigen sauber geschnittene Kanten und eine gleichmäßige Rollenfestigkeit. Geotextilien benötigen Toleranzen, die eine zuverlässige Installation vor Ort ermöglichen.
Der Vliesstoffverarbeitungsprozess Schritt für Schritt
Die Konvertierung einer Vliesstoffrolle folgt einem definierten Ablauf, unabhängig davon, ob die Linie auf Schlitzen, Aufwickeln oder Blattschneiden basiert:
- Entspannen —Die Jumbo-Rolle ist auf einem Abrollständer mit Bremse oder Antrieb montiert, der die Spannung konstant hält.
- Schlitzen – Rotationsmesser oder Scherenmesser schneiden die Bahn auf die gewünschte Breite.
- Zurückspulen – Geschlitzte Bahnen werden mit kontrollierter Spannung und kontrolliertem Walzenspaltdruck auf einzelne Kerne gewickelt.
- Querschneiden oder Blechschneiden – Rollen werden für bestimmte Anwendungen in kurze Stämme oder Platten geschnitten.
- Abschluss – Bügeln, Thermofixieren oder Kantenversiegeln verbessert die Oberflächenkonsistenz und Dimensionsstabilität.
- Inspektion und Verpackung — Kanten, Rollendichte und Abmessungen werden vor dem Verpacken und Etikettieren überprüft.
Die Gleichmäßigkeit der Matte beim Einzug in den Ofen oder in die Vernadelungszone bestimmt, ob die fertige Rolle über ihre gesamte Breite eine gleichmäßige Dicke aufweist. A Vibrationsförderer aus Vliesstoff ist einer der ersten Orte, an denen Gleichmäßigkeit herrscht; Wenn die Matte schwankt, erkennt die Verarbeitungsstation dies an Spannungsschwankungen und Oberflächenfehlern.
Gängige Konvertierungsmethoden
| Methode | Typische Ausgabe | Gemeinsame Produkte |
|---|---|---|
| Rollenschneiden | Fertigrollen von 50 bis 2.000 mm Breite | Hygienerollen, Tücher, Industrierollenware |
| Blechschneiden | Gestapelte oder gefaltete Blätter | Tücher, face masks, interlining |
| Stanzen | Geformte Bauteile | Kosmetikpads, medizinische Verbände |
| Thermo- oder Ultraschallbonden | Versiegelte Kanten und laminierte Abschnitte | Schutzhüllen, Filtertaschen |
Konvertieren von Geräten, die Leistung bringen
Zuverlässige Verarbeitungsanlagen zeichnen sich durch drei Fähigkeiten aus: präzise Spannungskontrolle, sauberes Schneiden und wiederholbares Aufwickeln. Die Spannungsregelung verhindert die Dehnung leichter Bahnen und das Teleskopieren schwerer Filze. Die Schnittgenauigkeit bestimmt, ob eine Rolle tatsächlich die angegebene Breite einhält. Die Wickeldichte beeinflusst das Verhalten einer Rolle, wenn ein Kunde sie mit hoher Geschwindigkeit abwickelt.
In der Schneidephase wird a HYFQ-Schneidemaschine nutzt eine präzise Klingenpositionierung gegen eine gehärtete Walze, um saubere, gerade Kanten ohne Faserschmelzen oder ausgefranste Schnittkanten zu erzeugen. Dies ist vor allem bei Produkten wie Reinigungstüchern und medizinischen Tüchern von Bedeutung, bei denen eine einzelne verirrte Faser am Rand eine Qualitätsbeanstandung auslöst.
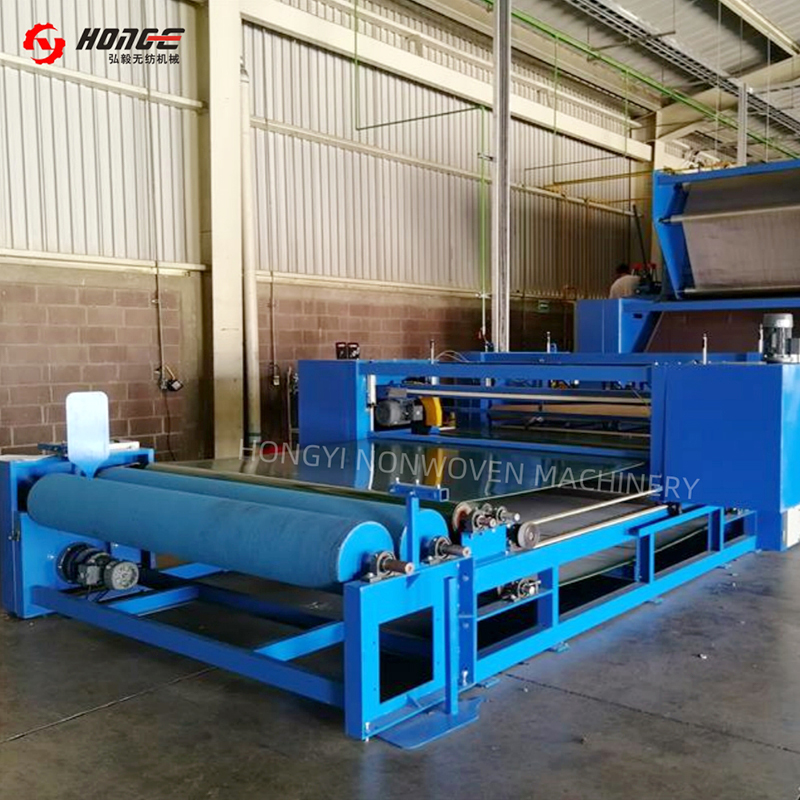 Lieferant und Großhandel für Vliesschneidemaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein chinesischer Lieferant und Hersteller von Vliesschneidemaschinen. Integrierte Plattform, Präzision... Produkt anzeigen →
Der Rollenaufbau ist die andere Hälfte der Gleichung. A HYSJ-Wickler und -Schneider verwaltet das Spannungsprofil über den gesamten Wickelhub, sodass jede fertige Rolle vom Kern bis zu den äußeren Schichten eine gleichmäßige Festigkeit aufweist. Wenn die eingestellte Länge erreicht ist, schneidet die Maschine und überträgt sie auf einen neuen Kern, ohne die Linie anzuhalten, was den Ausschuss beim Rollenwechsel direkt reduziert.
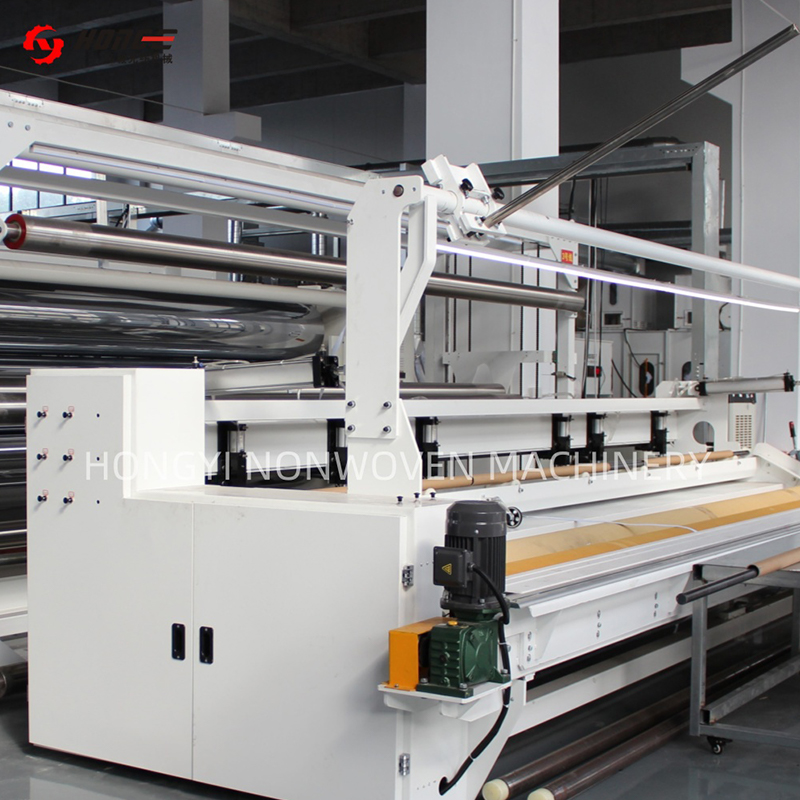 Lieferant von Schneide- und Wickelmaschinen für Vliesstoffe | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein chinesischer Lieferant und Hersteller von Vliesstoff-Schneide- und Wickelmaschinen. Breite ≤10m,... Produkt anzeigen →
Thermisch gebundene Watte und Nadelfilz profitieren in der Regel von einem Enddurchgang. A HYTG-Bügelmaschine für Vliesstoffe Wendet kontrollierte Hitze und Oberflächendruck an, um lose Fasern zu glätten und den Stoff zu stabilisieren, so dass beim anschließenden Schlitzen eine sauberere Kante entsteht und die fertige Rolle bei der Lagerung formstabil bleibt.
 Lieferant und Hersteller von Vliesstoff-Bügelmaschinen | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ist ein Lieferant und Hersteller von Bügelmaschinen für Vliesstoffe in China. 2–3 Rollen, Breite 2000–7... Produkt anzeigen →
Interne Konvertierung versus ausgelagerte Konvertierung
Für einen Hersteller, der bereits Vliesstoffrollenware herstellt, kommt es bei der Entscheidung, die eigene Verarbeitungsanlage hinzuzufügen oder zu erweitern, in der Regel auf Kontrolle und Margen an. Der Versand einer 3,2-Meter-Jumbo-Rolle an einen externen Konverter verursacht zusätzlichen Frachtaufwand, zusätzliche Handhabung und eine zweite Margenschicht, und es verzögert sich, bis die fertigen Rollen den Kunden erreichen.
Die interne Verarbeitung verkürzt die Durchlaufzeiten und ermöglicht Bestellungen in Sonderbreiten, deren Auslagerung unwirtschaftlich wäre. Außerdem bleiben Qualitätsprobleme sichtbar: Wenn sich eine Rolle schlecht aufwickelt, sieht der Anlagenbetreiber dies noch in derselben Schicht und kann die vorgelagerte Ursache beheben. Outsourcing bleibt sinnvoll für Versuche, sehr geringe Stückzahlen oder Produkte, die nur gelegentlich genutzte Spezialfunktionen erfordern.
- Durchlaufzeitkontrolle – Konvertieren Sie die heutige Produktion noch heute, anstatt bei einem Drittanbieter anstehen zu müssen.
- Ertragserhaltung – Erfassen Sie Randbeschnitte und Anlaufabfälle zur internen Wiederverwendung, sofern die Linie dies zulässt.
- Sonderanfertigungen – Akzeptieren Sie Bestellungen in Einzelhandelsbreite ab 50 mm aufwärts, ohne die Mindestmengen eines Weiterverarbeiters auszuhandeln.
- Qualitätsfeedback – Konvertierungsfehler weisen direkt auf vorgelagerte Prozessparameter hin.
Qualitätskontrolle und Toleranzen bei der Verarbeitung
Die Verarbeitungsqualität wird in Millimetern und Gramm gemessen. Die Breitentoleranz für Hygiene- und Tücherprodukte beträgt typischerweise ±1 bis ±2 mm. Industriefilzprodukte weisen üblicherweise eine Dicke von ±3 mm auf. Die Rollendichte wird als Zielfestigkeitsbereich ausgedrückt und durch Messung des Rollengewichts, des Rollendurchmessers und des Anpressdrucks überprüft. Die Kantengeradheit wird visuell überprüft; Eine Sanduhr- oder Glockenform weist auf ein Spannungsproblem hin, das sich mit zunehmender Rolle der Rolle nur verschlimmert.
Der Abfall bei der Verarbeitung ist nie Null, aber er ist kontrollierbar. Die folgende Tabelle zeigt, wo dieser Abfall normalerweise in einer gut geführten Linie auftritt:
Durch Automatisierung wird der menschenverursachte Abfallanteil reduziert. Automatischer Rollenwechsel, voreingestellte Längenzählung und automatische Spannungsanpassung reduzieren den Rollenwechselverlust, der den zweitgrößten Beitrag leistet. Der Unterschied zwischen einem 15-minütigen manuellen Rollenwechsel und einem 3-minütigen automatischen Rollenwechsel führt zu sinnvollen produktiven Stunden über eine Schicht hinweg.
Worauf Sie beim Kauf von Verarbeitungsgeräten achten sollten
Der Kauf von Verarbeitungsgeräten beginnt mit der Abstimmung der Maschine auf den Produktmix. Eine Linie, die hauptsächlich Tücher verarbeitet, hat andere Anforderungen als eine, die täglich Nadelvlies-Rollen aus Geotextil verarbeitet.
- Geschwindigkeitskompatibilität – Die Verarbeitungslinie sollte mit der langsamsten Produktionslinie mithalten, die sie beliefert.
- Breitenbereich – Überprüfen Sie die minimale und maximale nutzbare Breite, nicht nur die maximale Beschnittbreite.
- Kapazität des Rollendurchmessers – Stellen Sie sicher, dass der Abwickelständer die von Ihnen tatsächlich produzierten Jumbo-Rollengewichte verarbeiten kann.
- Spannungskontrolle – Suchen Sie nach unabhängigen Spannungszonen mit schneller Reaktion, da sich leichte und schwere Stoffe unterschiedlich verhalten.
- Automatisierungsgrad – Automatisches Kernladen, Spleißen und Rollenwechsel reduzieren direkt die größten Arbeitskosten in der Linie.
- Energie und Wartung – Vergleichen Sie die Motoreffizienz, die Klingenwechselintervalle und den Zugang zu Verschleißteilen.
Die Erfahrung der Lieferanten ist bei der Verarbeitung wichtiger als in anderen Liniensegmenten, da Verarbeitungsprobleme normalerweise an der Grenze zwischen der Hauptlinie und der Endbearbeitungsausrüstung diagnostiziert werden. Changshu Hongyi Nonwoven Machinery ist ein Beispiel für einen Lieferanten mit mehr als 20 Jahren Erfahrung im Bereich Vliesstoffmaschinen und -ausrüstung, der in mehr als 20 Ländern installiert ist, darunter Mexiko, Brasilien, die Türkei, Ägypten, Bangladesch und Vietnam. Diese Breite ist hilfreich, wenn eine Linie auf unterschiedliche Rohstoffe, Klimazonen und Qualifikationsniveaus der Bediener abgestimmt werden muss.
Bevor Sie sich verpflichten, prüfen Sie die aktuellen Unterlagen des Lieferanten Branchennachrichten und Fallreferenzen, um zu bestätigen, dass sie aktiv Linien in Ihrem Produktbereich aufbauen und unterstützen, anstatt einmalige Prototypen zu verkaufen.
Häufig gestellte Fragen zur Vliesstoffverarbeitung
Ist die Verarbeitung von Vliesstoffen dasselbe wie die Herstellung von Vliesstoffen?
Nein. Bei der Fertigung wird der Stoff selbst durch Bahnbildung und Bindung hergestellt; Durch die Verarbeitung wird die hergestellte Rolle in dimensionierte, gewickelte, geschnittene oder fertige Produkte umgewandelt. Die Herstellung bestimmt die Stoffeigenschaften, während die Verarbeitung das Produktformat und die Verwendbarkeit bestimmt.
Welche Breitentoleranzen sind bei geschlitzten Vliesstoffrollen realistisch?
Bei Hygiene- und Wischtüchern ist eine Breitentoleranz von ±1 bis ±2 mm typisch. Bei schwereren Industriefilzen und Geotextilien sind ±3 mm üblicher. Die Toleranz hängt vom Stoffgewicht, der Kantenqualität und der Stabilität der Abwickelspannung ab.
Kann eine Verarbeitungslinie unterschiedliche Vliesstofftypen verarbeiten?
Ja, in Grenzen. Eine Längsschneideanlage kann in der Regel Nadelvlies, thermisch gebundene und Airlaid-Stoffe verarbeiten, wenn der Messertyp, die Spannungseinstellungen und die Wickelparameter einstellbar sind. Sehr leichte Meltblown-Bahnen und schwere steife Filze erfordern möglicherweise unterschiedliche Messersysteme oder Wickelwalzenoberflächen.
Was sind die größten versteckten Kosten bei der Umstellung?
Ausfallzeiten beim Rollenwechsel und Ausschussrollen bei der Inbetriebnahme sind die beiden am häufigsten unterschätzten Kosten. Beides wird durch den automatischen Rollenwechsel und die wiederholbare Spannungsregelung direkt reduziert, weshalb sich diese Funktionen bei Linien mit häufigen Produktwechseln schnell amortisieren.


