

Ein 200 g/m² schweres, vernadeltes Polypropylen-Geotextil sieht aus wie ein dichter Filz. Es hat keine Kettgarne und keine Schussgarne. Seine Stärke beruht darauf, dass Tausende von Stachelnadeln Fasern durch ein Vlies ziehen, bis sie sich verschränken. Die kurze Antwort auf die Herstellung von Vlies-Geotextilien lautet wie folgt: Stapelfasern werden geöffnet, gemischt, zu einem Vlies kardiert, kreuzweise zu einem Vlies überlappt, mechanisch oder thermisch verklebt und zu einer Rolle aufgewickelt. Vernadelte Geotextilien, das Arbeitstier für Trennung, Filterung und Entwässerung, basieren hauptsächlich auf mechanischer Bindung.
Diese Unterscheidung ist in der Kaufphase wichtig. Wenn Sie ein Vliesstoff-Geotextil allein nach Masse pro Flächeneinheit spezifizieren, übersehen Sie möglicherweise die Variablen, die darüber entscheiden, ob die Walze im Feld funktioniert: Fasermischung, Gleichmäßigkeit der Bahn, Nadeldichte und Thermofixierungsbedingungen. Der Herstellungsweg erklärt, warum sich zwei Rollen mit demselben 200 g/m²-Etikett unterschiedlich verhalten können.
Die Kernantwort: Vier Stufen, kein Webstuhl
Die Herstellung von Geotextilien aus Vliesstoffen erfolgt in vier großen Phasen. Jede Stufe kann als separate Maschine betrieben oder zu einer kontinuierlichen Linie verbunden werden.
- Webbildung: Fasern werden geöffnet, gemischt, kardiert und kreuzweise zu einem gleichmäßigen Vlies überlappt.
- Bahnverklebung: Die Matte wird genadelt, heißverklebt oder chemisch gebunden, um die Fasern miteinander zu verbinden.
- Fertigstellung: Der Stoff kann thermofixiert, kalandriert, geschlitzt oder oberflächenbehandelt sein.
- Aufziehen und Inspektion: Das fertige Geotextil wird aufgewickelt, geprüft und verpackt.
Nadelstanzen dominiert bei vielen Geotextilqualitäten, da dadurch eine dicke, poröse Struktur mit guter Permittivität und Durchstoßfestigkeit entsteht. Der Prozess webt nicht; es verwickelt.
Stufe 1: Öffnen und Mischen der Faserballen
Die meisten Nadelvlies-Geotextilien beginnen mit Polypropylen- oder Polyester-Stapelfasern. Die Faser kommt in gepressten Ballen an. Ein Ballenöffner bricht die Ballen in Büschel. Anschließend trennen Öffnungsmaschinen diese Büschel, sodass die Fasern gleichmäßig mit Zusatzstoffen, Farbstoffen oder recycelten Fasern vermischt werden können. Beim Mischen wird das Rezept festgelegt. Beispielsweise muss eine 70/30-Mischung aus Neuware und Recyclingmaterial nach Gewicht und nicht nach Augenmaß kontrolliert werden, sonst variiert die Festigkeit und Porengröße der fertigen Rolle.
Große Chargenmischer sind in Geotextillinien weit verbreitet, da sie kleine Wiegefehler dämpfen. Wenn Ihr Mischungsverhältnis schwankt, können Sie dies später möglicherweise an Schwachstellen, ungleichmäßiger Dicke oder Filterlöchern erkennen. Der Artikel über wie eine Fasermischmaschine funktioniert erklärt die mechanische Seite ausführlicher.
Auch Feuchtigkeit spielt eine Rolle. Feuchte Fasern können Brücken im Schacht bilden, während zu trockene Fasern statische Aufladung erzeugen und herumfliegen können. Normalerweise wägen Bediener die Öffnungsintensität gegen Faserschäden ab: Bei zu geringer Öffnung entstehen Klumpen, bei zu viel Öffnung entstehen kurze Fasern und Staub.
Stufe 2: Kardieren, Überlappen und Gleichmäßigkeit der Bahn
Die geöffnete Mischung wird einer Karde zugeführt. Der Kardierdraht öffnet die Büschel in einzelne Fasern, richtet sie etwas in Maschinenrichtung aus und bildet ein dünnes Vlies. An diesem Punkt ist das Netz heikel. Anschließend faltet ein Kreuzleger die Bahn auf einem Förderband hin und her, um eine dickere Matte zu bilden. Die Anzahl der Falten, die Liefergeschwindigkeit und das Zugverhältnis bestimmen das Gewicht und die Breite der Matte.
Hier kommt es wirklich auf die Masse pro Flächeneinheit an. Wenn der Kartenvorschub variiert, kann der Kreuzleger dies nicht korrigieren. Wenn die Spannung des Kreuzlappenbandes ungleichmäßig ist, kann die Matte an einer Kante schwerer sein. Ein Zielgewicht von 200 g/m² mit einer Toleranz von ±5 % ermöglicht einen Schwung von 10 g/m² über die Rolle; Bei engeren Projekten können ±2 % bis ±3 % erforderlich sein. Dieser Unterschied macht sich häufig an der Filterleistung und der Nahtfestigkeit bemerkbar.
Veranschaulichende Anwendungsbereiche. Die endgültige Spezifikation hängt vom Fasertyp, der Nadeldichte und dem Projektdesign ab.
Stufe 3: Nadelstanzen: Wie der Stoff seine Festigkeit erhält
Die Watte gelangt in eine Nadelstanzmaschine. Tausende Nadeln mit Widerhaken sind auf Nadelbrettern montiert. Während sich die Bretter auf und ab bewegen, dringen die Nadeln in die Matte ein und die Widerhaken tragen Faserbüschel von der Oberseite zur Unterseite und umgekehrt. Das Ergebnis ist eine dreidimensionale Faserverflechtung und keine gewebte Struktur. Dies ist der Schritt, der dem Geotextilvlies seine Zugfestigkeit, Durchstoßfestigkeit und Dimensionsstabilität verleiht.
Zu den wichtigsten Einstellungen gehören Nadelstärke, Widerhakenform, Eindringtiefe, Nadeldichte und Hübe pro Minute. Eine häufige Anpassung ist die Nadeldichte: Zu wenige Stiche hinterlassen einen lockeren, flockigen Stoff mit geringer Festigkeit; Zu viele Schläge können die Fasern beschädigen, Löcher erzeugen und die Dehnung verringern. Für eine bestimmte Geotextilsorte werden das Nadelmuster und die Liniengeschwindigkeit normalerweise anhand einer Probe festgelegt, die Zug-, Durchstoß- und Durchlässigkeitstests bestanden hat.
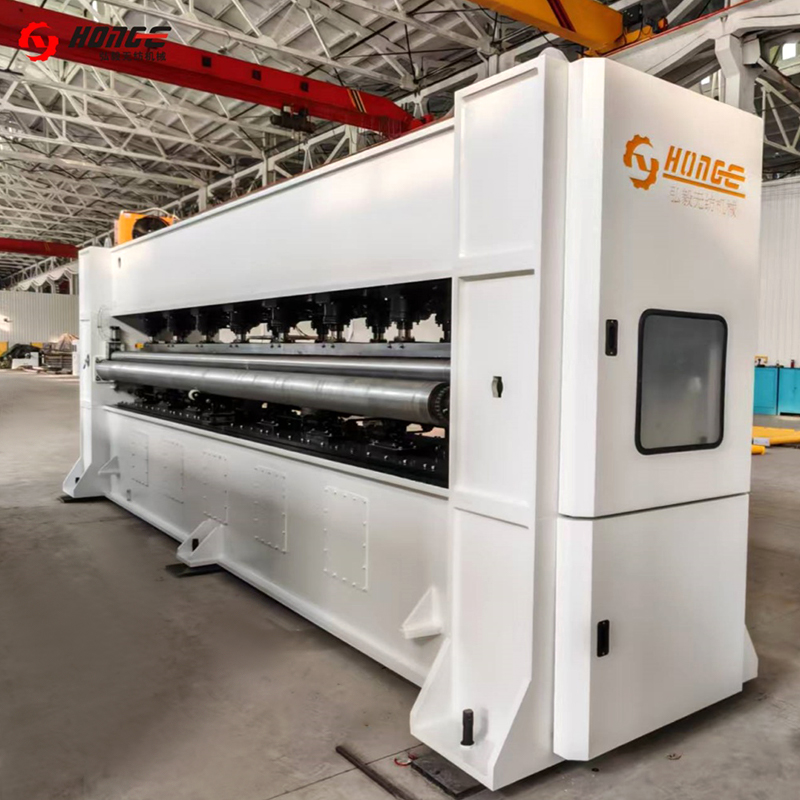 HYZC Nadelstanzmaschine Diese Vliesmaschine dient zur Verstärkung und Oberflächenveredelung der Vliesstoffe. Wir können ein komplettes Sortiment an Nadelwebmaschinen herstellen, um den Anforderungen gerecht zu werden ... Produkt anzeigen →
Auch das Nadelstanzen beeinflusst die Porengröße. Je stärker die Fasern verwickelt sind, desto kleiner wird tendenziell die scheinbare Öffnungsgröße, obwohl Faserfeinheit und Vliesgewicht immer noch dominieren. Deshalb können zwei vernadelte Geotextilien mit demselben Polymer ein unterschiedliches Filtrationsverhalten aufweisen.
Stufe 4: Endbearbeitung, Thermofixierung und Wickeln
Nach dem Nadeln kann der Stoff einen Wärmefixierungsofen oder einen Kalander durchlaufen. Die Wärmehärtung kann die Abmessungen stabilisieren, die Schrumpfung verringern und die Oberflächenglätte verändern. Bei Geotextilien, die in exponierten Anwendungen verwendet werden, werden UV-Stabilisatoren normalerweise in der Faser- oder Mischphase hinzugefügt und nicht erst später aufgesprüht. Anschließend wird der Stoff geschlitzt und an den Kanten besäumt, dann wird er mit kontrollierter Spannung zu Rollen aufgewickelt.
Das Wickeln sieht einfach aus, birgt jedoch eigene Qualitätsrisiken. Bei zu geringer Spannung kann sich die Rolle beim Transport teleskopieren. Bei zu hoher Spannung kann sich der Stoff dehnen und seine Solldehnung verlieren. Rollendurchmesser, Kerngröße und Verbindungsmethode sollten vor dem Versand vereinbart werden, insbesondere bei Projekten, die eine kontinuierliche Installation erfordern.
Qualitätsvariablen, die das fertige Geotextil verändern
Die folgende Tabelle verknüpft jede Produktionsstufe mit der Variablen, die am häufigsten darüber entscheidet, ob die fertige Rolle den Spezifikationen entspricht.
| Bühne | Hauptkontrolle | Typisches Ziel | Risiko, wenn es ignoriert wird |
|---|---|---|---|
| Faseröffnung und -mischung | Mischungsverhältnis, Öffnungsgrad, Feuchtigkeit | ±1 % bis ±2 % nach Gewicht für kritische Mischungen | Variable Stärke, Farbe und Porengröße |
| Kardieren | Bahngleichmäßigkeit, Faserorientierung | ±3 % bis ±5 % Massenschwankung | Dünne Stellen und Filterlöcher |
| Überlappend | Wattegewicht, Breite, Anzahl der Falten | ±2 % bis ±3 % Masse pro Flächeneinheit | Starke Kanten und ungleichmäßige Rollen |
| Nadelstanzen | Nadeldichte, Tiefe, Nadeltyp | Anwendungsspezifisch; durch Probe bestätigen | Geringe Zugfestigkeit oder Faserschäden |
| Thermofixieren und Aufwickeln | Temperatur, Spannung, Rollendurchmesser | ±2°C und ±2% Spannung, sofern angegeben | Schrumpf-, Dehnungs- oder Teleskoprollen |
Wie der Prozess von der Probe bis zur Produktionslinie skaliert
Eine Laborprobe kann zwar auf einer kleinen Karten- und Nadelstanzeinheit hergestellt werden, die Produktion erfordert jedoch angepasste Geschwindigkeiten und Spannungen entlang der gesamten Linie. Die Stufen Öffnen, Mischen, Kardieren, Kreuzlegen und Vernadeln müssen so dimensioniert sein, dass die Karde den Kreuzleger beschicken kann, ohne ihn zu verhungern, und dass die Nadelwebmaschine mit der erforderlichen Dichte laufen kann, ohne die Fasern zu überlasten.
Hier wird die Auswahl der Ausrüstung zu einer Prozessfrage und nicht nur zu einer Maschinenfrage. Ein Filtergeotextil mit 200 g/m² erfordert möglicherweise eine gleichmäßigere Bahn als ein Verstärkungsfilz mit 500 g/m². Eine Linie, die beide Qualitäten verarbeitet, benötigt einstellbare Verzugsverhältnisse, Nadelbrettmuster und Wickelspannung. Changshu Hongyi Nonwoven Machinery liefert seit mehr als 20 Jahren Ausrüstung für die Vliesstoffproduktion, darunter Öffnungs- und Mischmaschinen, Kardiermaschinen, Kreuzleger, Nadelstanzmaschinen und komplette Nadelfilz- und Geotextillinien. Sie können das Gesamtbild überprüfen Ausrüstung für die Vliesstoffproduktion Bereich, wenn Sie einzelne Maschinen mit einer kompletten Linie vergleichen.
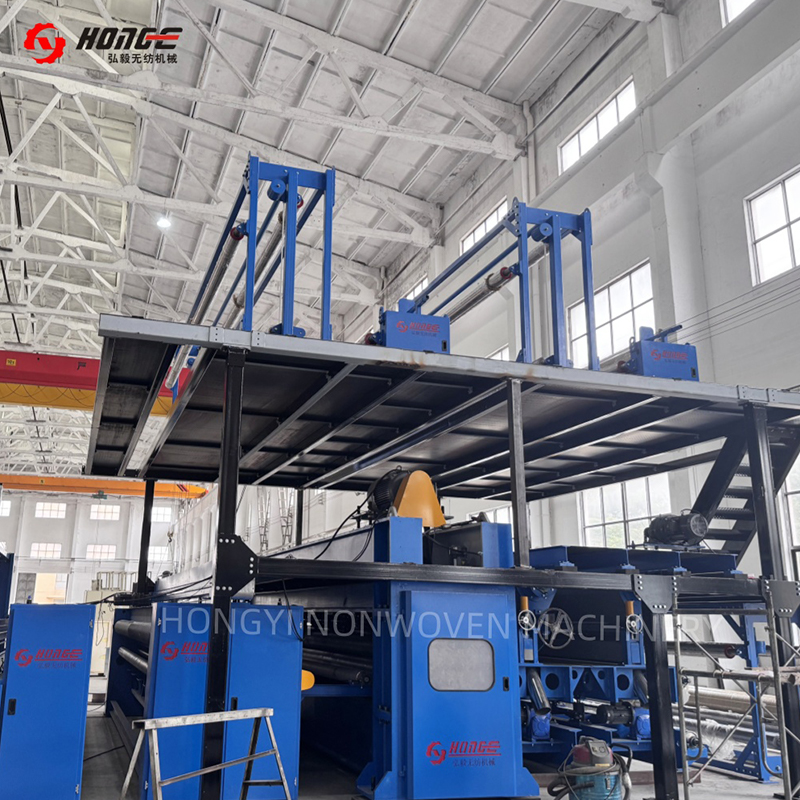 HYL Nadelfilz-Produktionslinie Diese Nadelfilz-Produktionslinie wird zur Herstellung langlebiger und vielseitiger Vliesstoffe für Anwendungen in den Bereichen Automobil, Filtration, Geotextilien, Isolierung usw. verwendet. Produkt anzeigen →
FAQ: Wie Vlies-Geotextilien hergestellt werden
Werden Vlies-Geotextilien aus recyceltem Kunststoff hergestellt?
Ja. Recyceltes Polypropylen und Polyester können verwendet werden, der Input muss jedoch sortiert und konsistent sein. Variationen im Schmelzfluss oder in der Faserlänge können das Nadelverhalten und die Endfestigkeit verändern.
Was ist der Unterschied zwischen vernadeltem und heißverklebtem Geotextil?
Nadelgestanztes Geotextil wird durch mechanische Verflechtung verbunden und ist daher normalerweise dicker und poröser. Bei wärmegebundenen Geotextilien kommt eine thermische Fusion zum Einsatz, wodurch ein dünneres, stärkeres Gewebe mit unterschiedlichen Filtereigenschaften entstehen kann.
Wie viele Nadeln benötigt eine Nadelstanzmaschine?
Ein Nadelbrett kann Tausende von Nadeln aufnehmen. Die wichtige Zahl ist nicht nur die Gesamtzahl, sondern auch die Nadeldichte pro Flächeneinheit, die Eindringtiefe und die Hübe pro Minute.
Kann dieselbe Linie unterschiedliche Geotextilgewichte herstellen?
Ja. Bediener ändern die Faserzuführungsrate, die Anzahl der Kreuzlegerfalten, die Nadeldichte und die Liniengeschwindigkeit. Jede Änderung sollte durch Masse-pro-Flächen-, Zug-, Durchstoß- und Permeabilitätstests validiert werden.
Bei der Herstellung von Geotextilvliesen kommt es auf ein Prinzip an: Sie bilden ein gleichmäßiges Fasernetz und verflechten es dann zu einem stabilen Gewebe. Die Faserauswahl legt die chemische und UV-Grundlinie fest. Durch Kardieren und Kreuzlegen werden Gewicht und Gleichmäßigkeit eingestellt. Durch das Nadelstanzen werden Festigkeit und Porenstruktur eingestellt. Durch die Endbearbeitung und Wicklung werden diese Eigenschaften durch die Installation geschützt. Wenn Sie eine Geotextillinie spezifizieren, vergleichen Sie das Prozessfenster in jeder Phase, nicht nur das Typenschild der Maschine.


