

Wenn Ihr Ziel ein genadeltes Geotextil mit 500 g/m² ist, ist eine thermisch verfestigte Linie für 80 g/m² Watte nicht wirtschaftlich. Wählen Sie den Vliesstoff-Produktionsprozess ausgehend vom fertigen Produkt rückwärts: Fasertyp, Gewicht, Breite, Bindungsmethode, Geschwindigkeit und Qualitätstoleranz. Der häufige Fehler besteht darin, zuerst die Maschinenpreise zu vergleichen. Eine sicherere Reihenfolge ist: Definieren Sie die Stoffspezifikation, passen Sie die Prozessroute an, dimensionieren Sie die Linie und fordern Sie dann Angebote an.
Dieser Leitfaden behandelt Nadelvlies-, Thermobond-, Airlaid- und Spunbond-Verfahren. Es zeigt, wo Kosten und Risiken normalerweise auftreten. Wenn Sie Ihre Endverwendung bereits kennen, beginnen Sie mit der Vergleichstabelle.
Beginnen Sie mit der Spezifikation des fertigen Stoffes
Notieren Sie sechs Zahlen: Fasertyp, Mischungsverhältnis, Zielgewicht (g/m²), Breite (mm), Liniengeschwindigkeit (m/min) und Bindungsmethode. Fügen Sie die kritischen Toleranzen hinzu: Dicke, Zugfestigkeit in Maschinen- und Querrichtung, Dehnung, Luftdurchlässigkeit und Schrumpfung. Ein Geotextil kann eine Gewichtsschwankung von 10 % tolerieren; Bei einem medizinischen Tuch oder einer Autoverkleidung ist dies möglicherweise nicht der Fall.
Fazit: Wählen Sie den Prozess, der die strengsten kritischen Spezifikationen erfüllt. Wenn die Zugfestigkeit in Querrichtung entscheidend ist, sind Kreuzläppung und Nadeldichte wichtiger als die Höchstgeschwindigkeit. Wenn es auf Weichheit und Volumen ankommt, kann die thermische Verklebung besser sein als starke Vernadelung.
Compare the Main Nonwoven Process Routes
Verwenden Sie diese Tabelle, um Routen zu eliminieren, die Ihr Produkt nicht erreichen können. Es handelt sich um einen Filter, nicht um ein maschinelles Zitat.
| Prozessroute | Typische Fasern | Webbildung | Klebemethode | Gemeinsame Produkte | Haupteinschränkung |
|---|---|---|---|---|---|
| Kardierter Nadelstanzer | PET, PP, Wolle, Jute, recycelte Fasern | Kardieren und Kreuzläppen | Mechanisches Nadelstanzen | Geotextilien, Filz, Teppichrücken, Automobilverkleidung, Reinigungstücher | Starkes Nadeln kann die Weichheit und Luftdurchlässigkeit verringern |
| Thermisch gebunden | Zweikomponenten-PET/PP, Mischfasern | Kardieren und Kreuzläppen | Heißluftofen oder Kalander | Wattierung, Polsterung, Isolierung, Hygieneschichten | Fiber must contain a thermal binder component |
| Airlaid | Zellstoff, kurze Fasern, recycelter Abfall | Luftbildung | Latex, thermal, or needle punch | Abfallfilz, Saugeinlagen, Filterung | Airflow and dust control add complexity |
| Spunbond oder Meltblown | Polymerchips, hauptsächlich PP | Direktextrusion | Thermokalander oder Selbstklebung | Medical fabric, hygiene, filtration | Polymer-grade dependence and high capital entry |
Wenn es sich bei Ihrem Produkt um strapazierfähigen Filz für Straßen, Möbel oder Autos handelt, ist Nadelvlies in der Regel die erste zu prüfende Methode. Wenn es sich bei Ihrem Produkt um weiche Watte für Bettwäsche oder Bekleidung handelt, verdient die thermische Verklebung einen genauen Blick. Wenn Sie Recycling- oder Abfallfasern verarbeiten, kann Airlaid die Anforderungen an die Faserlänge reduzieren, erfordert jedoch eine strenge Staub- und Luftstromkontrolle.
Passen Sie die Faservorbereitung an den Prozess an
Die Wahl der Faser entscheidet darüber, was die Linie vor der Bahnbildung tun muss. Langstapelfasern müssen vorsichtig geöffnet und gemischt werden, um Bruch zu vermeiden. Kurze und recycelte Fasern benötigen eine aggressivere Öffnung. Wenn das Mischungsverhältnis um mehr als 2–3 % variiert, weichen Gewicht und Festigkeit ab. Die Faservorbereitung bestimmt die Stabilität des gesamten Prozesses.
Ein großer Kammermischer mischt mehrere Fasern in Chargen; Eine Fasermischmaschine glättet das Verhältnis vor dem Kardieren. For background, read this guide to the nonwoven big chamber blender machine .
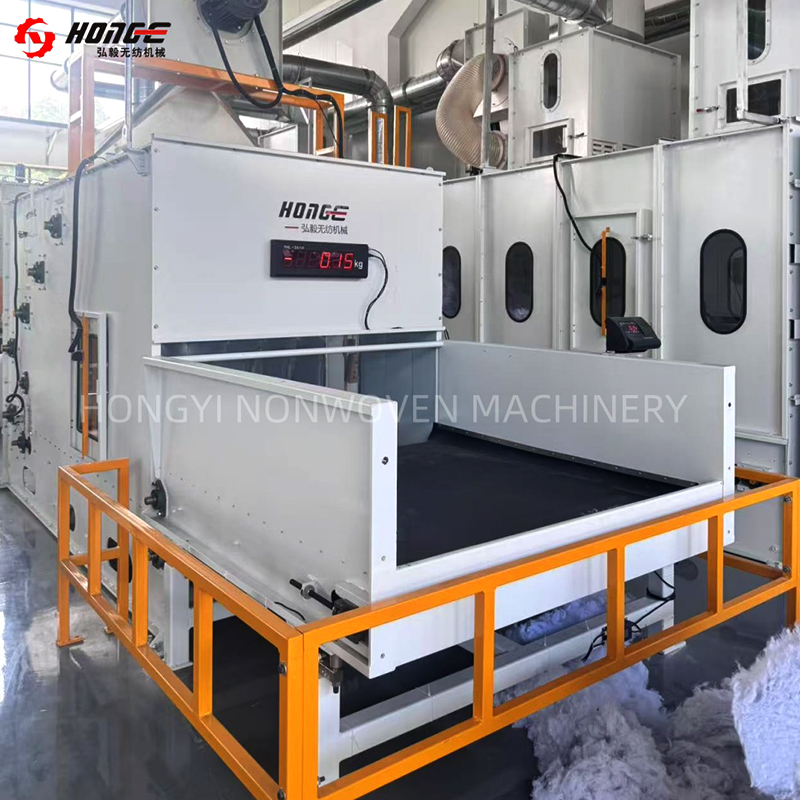 HYHM-Fasermischmaschine zum Öffnen und Mischen von Vliesstoffen Es öffnet Ballenfasern vor und wiegt sie vor dem Kardieren proportional, wodurch die Mischungsverhältnisse nach dem Mischen in der Kammer ausgeglichen werden. Produkt anzeigen →
Bitten Sie den Lieferanten, Ihre tatsächliche Ballenmischung zu testen, nicht eine Standardprobe aus Frischfasern. Faserlängenverteilung, Feuchtigkeit und Öloberfläche verändern das Verhalten der Karte.
Wählen Sie „Webbildung und Bindung miteinander“.
Beim Kardieren entsteht ein dünnes Vlies, dessen Fasern größtenteils in Maschinenrichtung ausgerichtet sind. Beim Kreuzlappen wird die Bahn gefaltet, um Gewicht und Festigkeit in Querrichtung zu erhöhen. Beim Nadelstanzen werden Fasern mechanisch verwickelt. Eine höhere Nadeldichte erhöht die Festigkeit, verringert jedoch normalerweise die Luftdurchlässigkeit und Weichheit. The right balance comes from a trial matrix.
Kontrollieren Sie bei Nadelstanzlinien das Bahngewicht pro Schicht, die Anzahl der Runden und die Stanzfrequenz. Eine schlechte Rundenkontrolle führt zu dicken und dünnen Bändern, die zu Schwachstellen werden. Bei thermisch verklebten Leitungen wird die Verbindung durch Ofentemperatur, Luftgeschwindigkeit und Verweilzeit gesteuert.
 HYPW-Kreuzleger für gleichmäßige Vliesbahnbildung Es faltet und legt kardierte Bahnen gleichmäßig auf das gewünschte Gewicht und die gewünschte Dicke, bevor es genadelt oder thermisch verklebt wird, und unterstützt so eine gleichmäßige Überlappungskontrolle. Produkt anzeigen →
Bitten Sie um ein Prozessfenster, nicht um eine Einstellung. Zum Beispiel 200–600 g/m² bei 2–8 m/min mit 80–250 Schlägen/cm². A narrow window means less flexibility; Ein breites Fenster erfordert Qualitätsprüfungen an beiden Enden.
Set Capacity, Width, and Speed Before Price
Capacity is not line speed alone. Verwenden Sie diese grobe Formel:
- Jahresleistung (kg) = Gewicht (g/m²) × Breite (m) × Geschwindigkeit (m/min) × 60 × Betriebsstunden × Effizienz.
- Divide grams by 1,000 to get kilograms.
- Verwenden Sie für eine neue Linie einen Wirkungsgrad von 70–85 %, nicht das theoretische Maximum.
Für 1.200 Tonnen 300 g/m² Filz pro Jahr bei 2,5 m Breite erfordern 6.000 Stunden bei 80 % Effizienz etwa 5,6 m/min. Eine Maschine, die die Geschwindigkeit nur bei leichtem Stoff erreicht, wird bei schwerem Stoff das Ziel nicht erreichen. Auch die Breite spielt eine Rolle: Wenn das Endprodukt nach dem Schrumpfen 3,2 m benötigt, kann eine 2,5 m lange Linie nicht liefern.
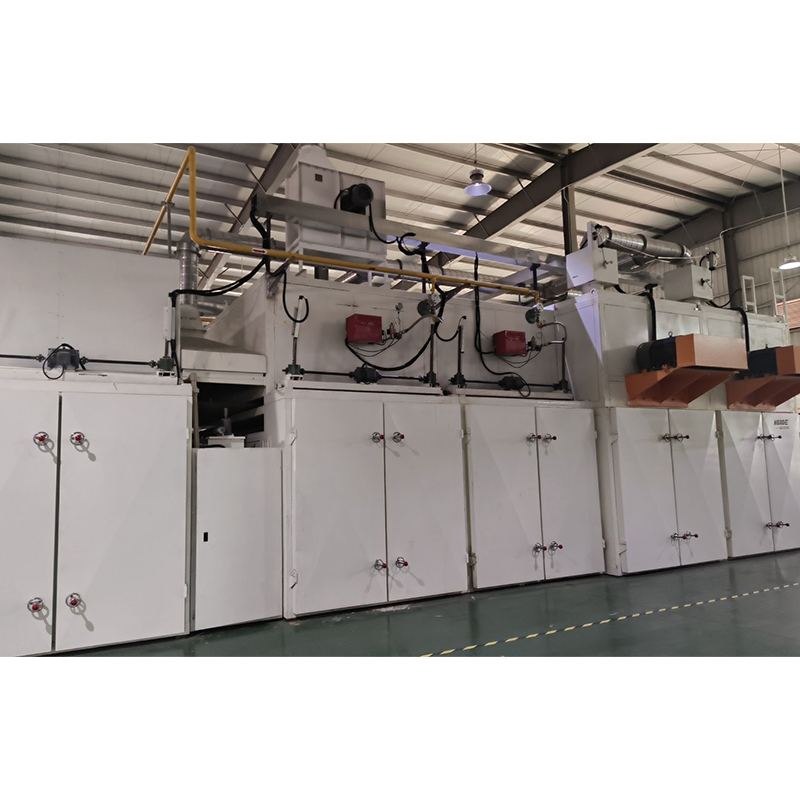 HYHX-Vliesstoffofen für thermische Verklebung und Wärmefixierung Verbindet kreuzweise überlappte Bahnen thermisch durch das Eindringen von Heißluft und erzeugt so eine dicke, thermisch verklebende Watte. Arbeitsbreite bis 5000 mm und Hitzeeinstellung bis 220°C. Produkt anzeigen →
Beschnittabfall und Kantenqualität fließen in die Berechnung ein. Durch Vorschneiden der Kante und zuverlässiges Aufwickeln kann ein gewisser Verlust ausgeglichen werden, insbesondere bei dickem Filz.
Review Quality Control and Acceptance Tests
Agree on acceptance tests before signing. Bei Nadelvlies prüfen Sie Gewicht, Dicke, Zugfestigkeit in beide Richtungen, Dehnung und Luftdurchlässigkeit. Fügen Sie für thermisch gebundenes Gewebe Schrumpfung, Delaminierung und Oberflächengleichmäßigkeit hinzu. Überprüfen Sie bei Airlaid-Abfallfilz die Dichteschwankung und den Staubgehalt.
Verwenden Sie einen Probenahmeplan, nicht eine Endprobe. Nehmen Sie in den ersten 72 Stunden drei Proben pro Schicht, nach einer stabilen Produktion dann eine pro Schicht. Wenn im Vertrag ein Gewicht von ±5 % angegeben ist, fragen Sie, wie die Linie dieses Ziel hält, wenn sich die Faserfeuchtigkeit ändert.
Nutzen Sie einen einfachen Kostencheck
Der Kaufpreis ist nur ein Teil der Lebenszeitkosten. Die folgende Tabelle dient der Veranschaulichung, aber normalerweise dominieren Ballaststoffe und Energie. Arbeit und Wartung hängen von der Automatisierung und den örtlichen Löhnen ab.
Fragen Sie beim Angebotsvergleich nach Anschlussleistung, Druckluftbedarf und Ersatzteilverbrauch. Eine Linie mit geringerer Energie pro Kilogramm kann im Vorfeld mehr kosten und über einen Zeitraum von drei Jahren weniger kosten. Fragen Sie auch nach Automatisierungsmöglichkeiten: automatische Dosierung, Spannungsregelung und Rezeptspeicherung reduzieren Ausschuss und Bedienerfehler.
Führen Sie einen kleinen Test durch, bevor Sie sich vollständig engagieren
Ein Versuch ist der günstigste Weg, das Risiko zu reduzieren. Führen Sie Ihre Faser, Ihr Zielgewicht und Ihre Breite bei niedriger, mittlerer und hoher Geschwindigkeit aus. Notieren Sie Einstellungen und Testergebnisse. Das Ziel besteht darin, das stabile Fenster zu finden, und nicht darin, zu beweisen, dass die Maschine laufen kann.
Typisches Ergebnis: Mittlere Geschwindigkeiten halten Gewicht und Zugkraft am besten. Die Höchstgeschwindigkeit ergibt möglicherweise ein gutes Gewicht, aber eine schwache Stabilität in Querrichtung. Bei der niedrigsten Geschwindigkeit kann es zu einer Übernadelung der Bahn kommen. Verwenden Sie Testdaten, um die garantierte Leistung festzulegen, nicht die in der Broschüre angegebene Höchstgeschwindigkeit.
Häufige Fehler bei der Auswahl eines Prozesses
- Auswahl nach Preis, bevor die Stoffspezifikation festgelegt wird.
- Verwendung von Frischfaser-Testdaten für ein Recyclingfaser-Projekt.
- Wenn eine ausgeglichene Zugfestigkeit erforderlich ist, wird die Kraft in Querrichtung außer Acht gelassen.
- Akzeptiert eine Geschwindigkeitszahl ohne Gewicht und Breite.
- Vergessen Sie Energie, Druckluft und Ersatzteile bei den Lebenszeitkosten.
- Abnahmetests aus dem Vertrag herauslassen.
FAQ
Was ist das beste Vliesstoff-Produktionsverfahren für Filz?
Für haltbaren Filz ist das kardierte Nadelvlies in der Regel der beste Ausgangspunkt. Es verarbeitet PET, Wolle, Jute und recycelte Mischungen und kann schwere Gewichte erreichen. Die thermische Bindung ist besser, wenn Weichheit und Volumen wichtiger sind als mechanische Festigkeit.
Wie wähle ich zwischen Nadelstanzen und thermischem Kleben?
Fragen Sie, ob die Faser durch Hitze verbunden werden kann und ob das Produkt eine hohe Zugfestigkeit oder eine hohe Bauschkraft benötigt. Nadelvlies sorgt für mechanische Festigkeit und Haltbarkeit. Die thermische Bindung sorgt für Weichheit und stabile Dicke, erfordert jedoch eine thermische Bindemittelfaser.
Kann eine Linie mehrere Vliesstoffprodukte produzieren?
Ja, in Grenzen. Eine Linie kann eine Reihe von Gewichten und Mischungen verarbeiten, wenn Karde, Kreuzleger und Bindungsabschnitt für die schwersten und leichtesten Produkte dimensioniert sind. Testen Sie das Prozessfenster; gehe nicht davon aus.
Was sollte ich in eine Testanfrage eines Lieferanten aufnehmen?
Geben Sie Fasertyp, Mischungsverhältnis, Zielgewicht, Breite, erforderliche Zug- und Dehnungswerte sowie die endgültige Anwendung an. Fordern Sie Testergebnisse in drei Geschwindigkeiten und ein schriftliches Prozessfenster an.
Der zuverlässige Weg zur Auswahl eines Prozesses zur Herstellung von Vliesstoffen besteht darin, mit dem Stoff zu beginnen, die Prozessroute zu filtern, die Linie anhand realer Kapazitätsberechnungen zu dimensionieren und dies anhand eines Versuchs zu überprüfen. Der Preis folgt nach diesen Schritten.
Vergleichen Sie für Nadelfilz, Thermobindung oder Airlaid-Abfallfilz die gesamte Ausrüstungskette vom Öffnen und Mischen bis zum Aufwickeln und Schneiden. Erfahren Sie mehr über Vliesstoffmaschinenlösungen und definieren Sie die Spezifikation, bevor Sie ein endgültiges Angebot anfordern.


